L'umidità invisibile distrugge silenziosamente i vostri costosi utensili pneumatici?
L'aria compressa non trattata rappresenta una minaccia nascosta in fabbrica. Trasporta polvere microscopica, incrostazioni abrasive e vapore acqueo corrosivo direttamente nel cuore dei macchinari. Nel tempo, questa contaminazione provoca ruggine, accelera l'usura delle guarnizioni e porta a tempi di fermo imprevedibili del sistema.
UN L'unità FRL risolve questo problema persistente fungendo da stazione completa di preparazione dell'aria. In questa guida tecnica imparerai esattamente come funzionano questi componenti critici per pulire e regolare la fornitura d'aria. Esploreremo la meccanica della filtrazione e la precisione della regolazione della pressione. Ancora più importante, capirai l'importanza strategica di scegliere l'attrezzatura adeguata per proteggere i tuoi investimenti di capitale.
Punti chiave
- Preparazione completa dell'aria: un modulo di condizionamento standard svolge tre funzioni critiche. Filtra i contaminanti, regola la pressione per prestazioni costanti e lubrifica le parti mobili.
- Meccanica di filtrazione: il filtro si basa sulla forza centrifuga e su elementi porosi. Questo processo in due fasi rimuove l'acqua liquida, l'olio del compressore e le particelle solide dal flusso d'aria.
- Controllo della pressione: il regolatore mantiene una pressione di uscita costante indipendentemente dalle fluttuazioni di ingresso. Ciò impedisce la sovrapressurizzazione e riduce al minimo lo spreco di energia elettrica.
- Longevità del sistema: l'installazione di un'adeguata attrezzatura per la preparazione dell'aria riduce drasticamente i costi di manutenzione. Serve come difesa primaria per estendere il ciclo di vita dei cilindri pneumatici e delle valvole direzionali.
- Approvvigionamento intelligente: la scelta dell'attrezzatura giusta implica la corrispondenza delle portate e la selezione delle valutazioni in micron appropriate. La collaborazione con fornitori affidabili garantisce affidabilità a lungo termine.
Cos'è un'unità FRL in un sistema pneumatico?
Per capire come proteggere i macchinari industriali è necessario esaminare le componenti fondamentali della preparazione dell'aria. Questo gruppo funge da meccanismo di difesa principale per qualsiasi rete di aria compressa. Garantisce che l'aria che raggiunge le apparecchiature sensibili a valle rimanga pulita, stabile e adeguatamente condizionata.
I tre pilastri del trattamento dell’aria
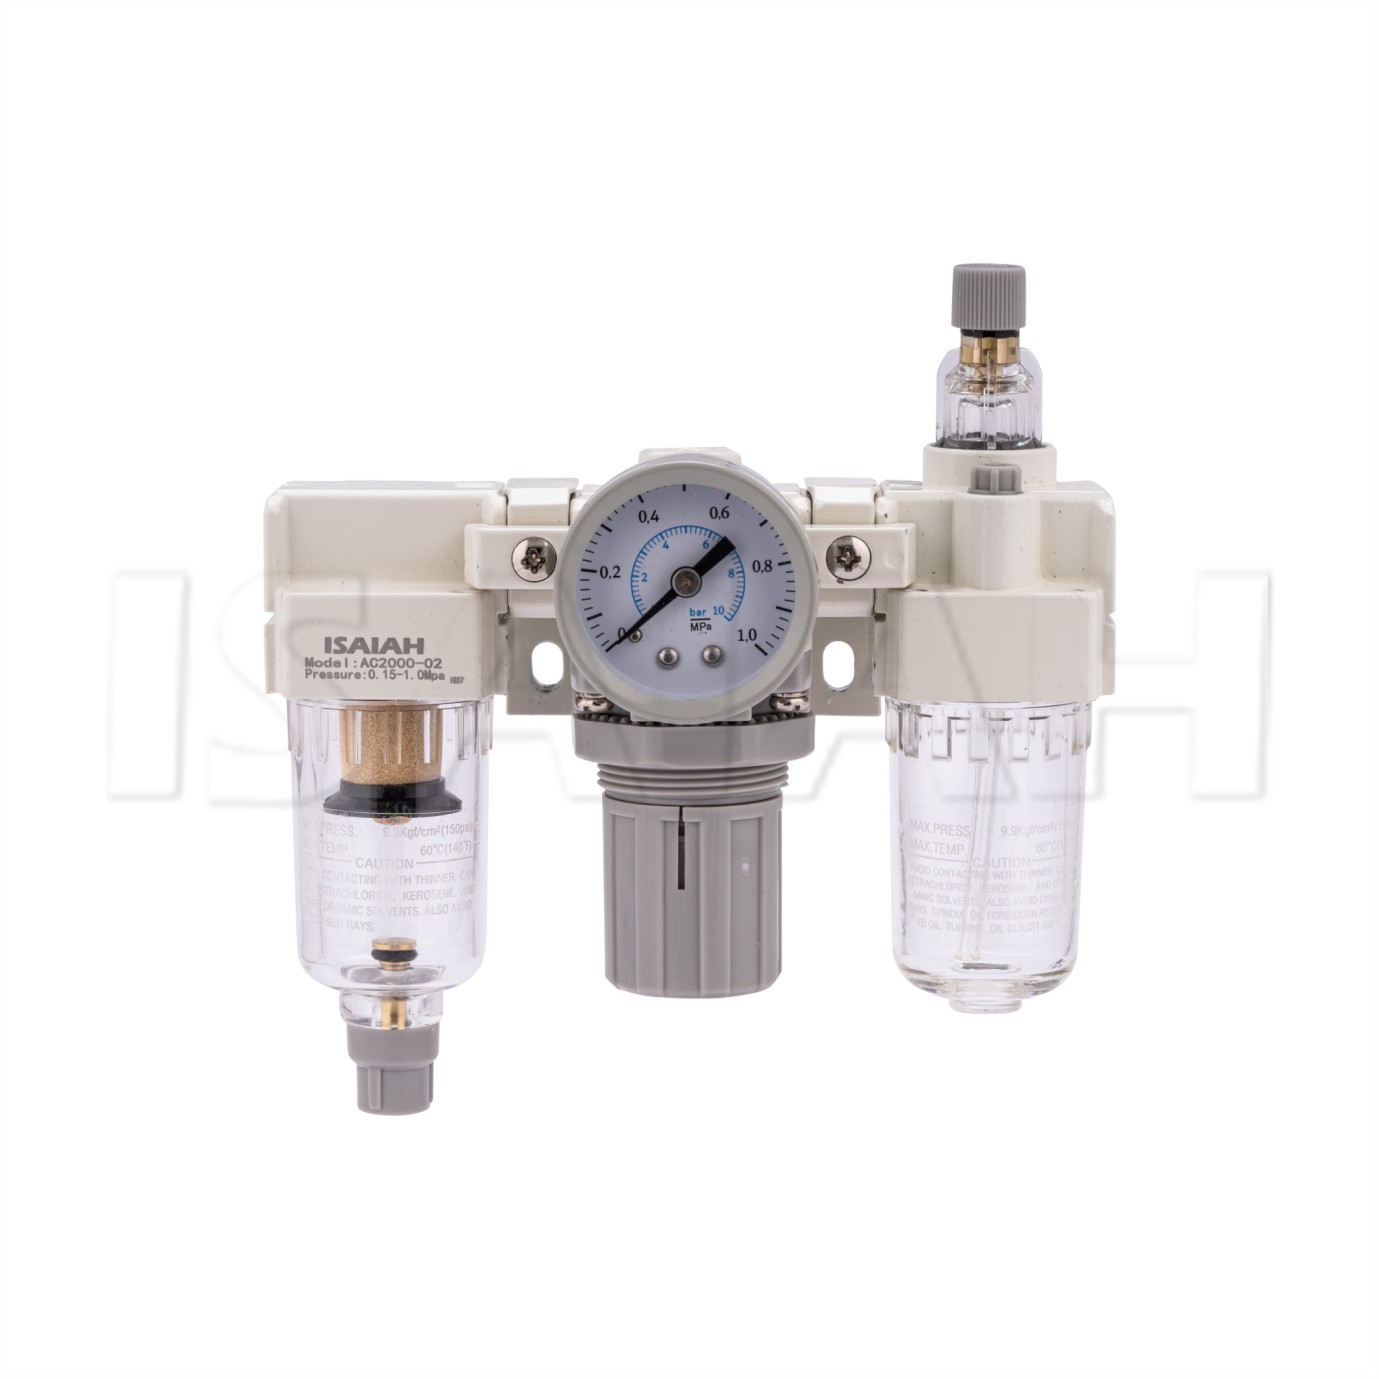
L'acronimo sta per Filtro, Regolatore e Lubrificatore. Questi costituiscono i tre pilastri fondamentali del trattamento pneumatico dell'aria. Gli ingegneri possono installare questi componenti come dispositivi autonomi lungo una pipeline. Tuttavia, nella maggior parte dei casi vengono combinati in un unico assieme modulare. Questa configurazione combinata consente di risparmiare prezioso spazio di installazione. Inoltre, riduce potenziali punti di perdita nelle tubazioni e semplifica le procedure di manutenzione ordinaria.
- Filtro: rimuove particelle solide, acqua liquida e aerosol d'olio dal flusso di aria compressa.
- Regolatore: controlla e stabilizza la pressione dell'aria per garantire che gli strumenti funzionino rigorosamente entro gli intervalli di pressione specificati.
- Lubrificatore: inietta una nebbia d'olio controllata nel flusso d'aria per ridurre l'attrito nelle parti mobili dinamiche.
Perché i sistemi pneumatici richiedono aria pulita
Il processo di compressione altera sostanzialmente lo stato fisico dell'aria ambiente. Pensa a un'umida giornata estiva in un'area di produzione trafficata. Quando un compressore d'aria aspira l'aria atmosferica, ingerisce un volume enorme di polvere microscopica, polline, vapore acqueo e idrocarburi presenti nell'aria. Quando l'aria si comprime, la sua temperatura aumenta notevolmente. Di conseguenza, la concentrazione di questi contaminanti aumenta significativamente per piede cubo.
Quando l'aria compressa si raffredda mentre viaggia attraverso la rete di tubazioni dell'impianto, il vapore acqueo concentrato si condensa in acqua liquida. Se questa miscela di acqua, olio degradato del compressore e sporco solido entra nelle valvole pneumatiche, agisce come un impasto abrasivo. Elimina la lubrificazione di fabbrica, provoca la ruggine dei componenti interni e porta al guasto prematuro delle guarnizioni. Un corretto trattamento dell'aria funge da sistema immunitario del macchinario. Intercetta questi contaminanti molto prima che possano causare danni strutturali.
Attuali tendenze del settore nel trattamento dell'aria
Osservando le recenti tendenze dell’automazione industriale, il settore manifatturiero sta vivendo un massiccio spostamento verso l’ottimizzazione energetica e la modularità del sistema. I gestori delle strutture non considerano più la preparazione dell’aria solo come una necessità difensiva. Riconoscono invece questi moduli come risorse proattive di risparmio energetico.
I design moderni si concentrano sulla massimizzazione delle portate riducendo al minimo le perdite di carico interne. I vecchi e restrittivi blocchi di ghisa vengono rapidamente sostituiti da gruppi leggeri e modulari in alluminio. Inoltre, l’integrazione della pneumatica intelligente sta guadagnando terreno. Pressostati digitali e sensori di monitoraggio continuo delle condizioni sono ora spesso montati direttamente sulle unità di trattamento dell'aria. Ciò consente ai team di manutenzione di monitorare le anomalie di pressione in tempo reale, spostando la loro strategia dalle riparazioni reattive alla manutenzione predittiva.
Il processo di filtrazione: come l'apparecchiatura pulisce l'aria compressa
La primissima fase di preparazione dell'aria è la filtrazione. Il componente del filtro utilizza un processo meccanico a due stadi altamente efficace. Questo processo separa i contaminanti liquidi e solidi dal flusso d'aria altamente pressurizzato.
Separazione centrifuga dell'umidità
Il metodo principale per rimuovere l'acqua liquida e le goccioline di olio pesante si basa sulla separazione meccanica tramite forza centrifuga. Quando l'aria compressa entra nell'alloggiamento del filtro, colpisce una serie di alette direzionali. Questa geometria interna forza l'aria in entrata in un movimento ciclonico vorticoso ad alta velocità all'interno della coppa del filtro.
Poiché le goccioline di acqua liquida e olio sono significativamente più dense dell’aria stessa, la forza centrifuga scaglia queste particelle pesanti verso l’esterno. Si schiantano contro le pareti interne della vaschetta del filtro. Una volta che i liquidi colpiscono la parete perdono la loro energia cinetica e scivolano verso il basso. Alla fine si accumulano in una zona tranquilla sul fondo della vasca. Un deflettore specializzato impedisce loro di essere risucchiati nel flusso d'aria turbolento.
Intrappolamento di contaminanti solidi
Dopo che la separazione ciclonica iniziale ha rimosso i liquidi sfusi, l'aria inverte la direzione. Spinge attraverso un elemento filtrante poroso. Questo elemento intrappola fisicamente contaminanti solidi microscopici come scaglie di ruggine, incrostazioni di tubi e polvere atmosferica. I produttori in genere costruiscono questi elementi filtranti in bronzo sinterizzato, plastica porosa o materiali in carta pieghettata.
L'efficienza di questa fase dipende interamente dalla classificazione in micron dell'elemento. Un filtro da 40 micron funge da standard industriale per gli utensili pneumatici generali. Blocca efficacemente i detriti più grandi senza causare significative limitazioni del flusso. Al contrario, gli ingegneri specificano un filtro da 5 micron per apparecchiature altamente sensibili, valvole logiche o applicazioni di verniciatura a spruzzo. In questi scenari, anche la polvere invisibile può causare guasti operativi catastrofici.
Meccanismi di drenaggio
I liquidi e i fanghi raccolti sul fondo della tazza del filtro devono essere evacuati regolarmente. Se ignorata, la vasca si allagherà e invierà a valle un'ondata di acqua contaminata. Le unità utilizzano tre tipi principali di meccanismi di drenaggio per gestire questo accumulo.
Gli scarichi manuali richiedono che l'operatore della struttura apra fisicamente una valvola sul fondo della vasca. Gli scarichi semiautomatici espellono automaticamente il liquido quando il sistema si depressurizza alla fine di un turno. Gli scarichi completamente automatici utilizzano un meccanismo a galleggiante interno. Quando il liquido raggiunge un livello prestabilito, il galleggiante si alza. Questo apre una valvola per scaricare automaticamente l'acqua, rendendoli ideali per ambienti ad alta umidità o installazioni nascoste.
Il processo di regolazione: controllo della pressione dell'aria
Una volta filtrata a fondo, l'aria passa alla seconda fase critica, ovvero la regolazione della pressione. I compressori d'aria industriali in genere generano aria a pressioni molto più elevate di quelle richieste dalle singole postazioni di lavoro. Il funzionamento degli utensili pneumatici a pressioni eccessive comporta un'usura meccanica accelerata e un massiccio spreco di energia.
Il ruolo della valvola regolatrice
La funzione principale del regolatore è quella di prelevare l'aria fluttuante ad alta pressione dal compressore e ridurla a una pressione stabile e inferiore. Le apparecchiature a valle richiedono questa specifica pressione secondaria per funzionare correttamente. Mantenendo una pressione di uscita costante, il regolatore garantisce che i cilindri pneumatici si estendano e si ritirino con forza e velocità costanti. Ciò impedisce comportamenti irregolari della macchina e garantisce che la qualità del prodotto rimanga uniforme.
Come il diaframma e la molla lavorano insieme
La meccanica interna di un regolatore di pressione si basa su un delicato equilibrio di forze opposte. Quando un operatore gira la manopola di regolazione in senso orario, comprime una pesante molla di controllo interno. Questa molla spinge verso il basso contro un diaframma di gomma flessibile. Il diaframma quindi preme contro una valvola a fungo, forzandola ad aprirsi e consentendo all'aria di fluire dall'ingresso all'uscita.
Man mano che la pressione dell'aria aumenta sul lato di uscita, rifluisce attraverso una minuscola porta di rilevamento interna. Spinge contro la parte inferiore del diaframma. Una volta che la forza verso l'alto della pressione dell'aria è perfettamente uguale alla forza verso il basso della molla di controllo, la membrana si solleva. Ciò consente alla valvola a fungo di chiudersi. Se la pressione a valle diminuisce perché viene attivato un utensile, la molla forza immediatamente la valvola ad riaprirsi per reintegrare l'aria. Questo atto di bilanciamento continuo, di microsecondi, mantiene un'uscita di pressione stabile come la roccia.
Regolatori alleviatori e non alleviatori
Quando si seleziona a frl pneumatico , incontrerai due modelli di regolatori distinti. Un regolatore di scarico scarica automaticamente la pressione a valle in eccesso nell'atmosfera se supera il punto di regolazione. Ciò lo rende la scelta più sicura per utensili standard e sistemi di automazione. Un regolatore senza scarico non scarica la pressione in eccesso. Si basa interamente sul consumo a valle per abbassare la pressione. Gli ingegneri utilizzano questo design specifico per i sistemi che gestiscono gas pericolosi in cui è severamente vietato lo scarico nella stanza.
Il processo di lubrificazione: perché l'aggiunta di olio è fondamentale
La fase finale nella sequenza di preparazione dell'aria è il lubrificatore. La moderna filtrazione dell'aria rimuove con successo l'olio del compressore dannoso e degradato. Tuttavia, l’aria secca può effettivamente essere dannosa per alcuni meccanismi pneumatici se fanno affidamento sulla lubrificazione esterna per funzionare.
Riduzione dell'attrito negli utensili pneumatici
Molti utensili pneumatici industriali per impieghi gravosi, motori pneumatici rotanti e cilindri di grande diametro contengono parti mobili metallo su metallo o guarnizioni dinamiche in gomma. Se sottoposti ad attrito continuo e ad alta velocità, questi componenti interni generano calore e sono soggetti a rapida usura. L'aria pulita e secca agisce come un solvente. Rimuove gradualmente il grasso residuo di fabbrica all'interno di questi dispositivi. Il lubrificatore risolve questo problema iniettando una nebbia d'olio pneumatico dosata con precisione direttamente nel flusso d'aria. Ciò garantisce che le parti mobili rimangano rivestite e l'attrito sia ridotto al minimo.
Lubrificatori a nebbia d'olio e micro-nebbia
I lubrificatori generalmente rientrano in due categorie tecniche, a seconda di come atomizzano l'olio. I lubrificatori a nebbia d'olio fanno cadere l'olio direttamente nel flusso d'aria, creando goccioline relativamente grandi. Forniscono una lubrificazione pesante altamente efficace. Tuttavia, sono adatti solo per brevi distanze, in genere inferiori a 15 piedi. Le goccioline pesanti tendono a cadere dalla sospensione e ad accumularsi nelle tubazioni.
I lubrificatori a micronebbia utilizzano un sistema di deflettori interni per atomizzare l'olio in particelle microscopiche di dimensioni inferiori a 2 micron. Solo questa nebbia ultrafine entra nel flusso d'aria. Poiché le goccioline sono così piccole e leggere, rimangono sospese nell’aria. Possono percorrere lunghe distanze attraverso sistemi di tubazioni complessi e multilivello senza stabilizzarsi.
Principali vantaggi dell'installazione di un'unità di trattamento dell'aria
Investire nella corretta preparazione dell’aria non è semplicemente un requisito tecnico. Rappresenta una decisione operativa strategica. Implementazione di un servizio di alta qualità L'unità di trattamento dell'aria produce ritorni misurabili sull'investimento attraverso la protezione delle apparecchiature e una maggiore efficienza operativa.
Durata prolungata dell'attrezzatura
I componenti pneumatici sono dispositivi progettati con precisione. Quando ruggine, incrostazioni e umidità oltrepassano la sala compressori ed entrano nel reparto di produzione, agiscono come abrasivi aggressivi. Incidono le pareti dei cilindri e distruggono le guarnizioni interne. Intercettando questi contaminanti nel punto di utilizzo, un sistema di preparazione dell'aria preserva l'integrità interna di costose valvole direzionali e attuatori. Ciò ritarda la necessità di costose sostituzioni di componenti e prolunga significativamente il ciclo di vita complessivo dei macchinari.
Risparmio energetico e di costi
Le reti di aria compressa non ottimizzate rappresentano una quantità impressionante di spreco di elettricità industriale. La pressione atmosferica non regolamentata crea una domanda artificiale. Ciò significa che gli strumenti consumano più aria compressa di quella meccanicamente necessaria semplicemente perché la pressione di alimentazione è troppo elevata. Utilizzando il regolatore per limitare rigorosamente la pressione alle specifiche del produttore, le strutture possono ridurre drasticamente il volume di aria consumata. Ciò riduce direttamente il carico elettrico sul compressore principale.
Tempi di inattività per manutenzione ridotti
Guasti imprevisti alle apparecchiature bloccano le linee di produzione e compromettono la redditività della fabbrica. Una valvola direzionale inceppata o un cilindro pneumatico congelato spesso richiedono ore di noiose ricerche di guasti e riparazioni meccaniche. Il filtraggio costante dell'aria e la lubrificazione automatizzata prevengono i grippaggi meccanici improvvisi causati da contaminazione e attrito. Di conseguenza, le catene di montaggio funzionano in modo prevedibile. I team di manutenzione possono pianificare la manutenzione in modo proattivo anziché affrettarsi per riparare guasti reattivi.
Come scegliere l'attrezzatura giusta per la tua applicazione
La scelta dell'attrezzatura corretta per il trattamento dell'aria richiede un'attenta valutazione dei parametri meccanici specifici. L'installazione di un modulo sottodimensionato o incompatibile crea forti cadute di pressione. Questo fa morire di fame gli strumenti a valle dell’aria di cui hanno un disperato bisogno per funzionare.
Matrice di selezione utilizzabile
Per semplificare il processo di progettazione, utilizzare i seguenti parametri fondamentali quando si specifica il prossimo assieme modulare. Queste specifiche sono in linea con le linee di prodotti leader del settore, come la serie AC.
| Criteri di selezione |
Applicazione standard |
Applicazione ad alta richiesta/di precisione |
| Dimensioni e filettatura della porta |
PT/NPT da 1/8' a 3/8' (ad esempio, serie AC2000) |
PT/NPT da 1/2 pollice a 1 pollice (ad esempio, serie AC4000/AC5000) |
| Classificazione in micron |
40 Micron (Utensili generali da officina, cilindri) |
5 Micron (Valvole logiche, cuscinetti ad aria, verniciatura) |
| Pressione operativa massima |
Fino a 1,0 MPa / 145 PSI |
Fino a 1,0 MPa / 145 PSI (richiede un robusto corpo pressofuso) |
| Materiale della ciotola |
Policarbonato con carter protettivo |
Tazza in nylon o metallo (per ambienti con oli sintetici o solventi) |
| Tipo di scarico |
Manuale o semiautomatico |
Scarico a galleggiante interno completamente automatico |
Calcolo della portata
La specifica più critica quando si dimensiona un modulo è la sua capacità di flusso, misurata in piedi cubi standard al minuto. Per determinare la dimensione richiesta, è necessario calcolare il consumo d'aria massimo totale di tutti gli strumenti a valle che potrebbero funzionare contemporaneamente. L'unità scelta deve avere una capacità nominale che superi ampiamente questa domanda totale. Se la capacità di flusso è troppo bassa, i componenti interni fungono da collo di bottiglia. Ciò provoca una massiccia caduta di pressione, nota come delta P, nel momento in cui gli strumenti si attivano.
Considerazioni principali nella scelta dei produttori
Per gli acquirenti industriali, i responsabili degli approvvigionamenti o gli ingegneri che progettano sistemi pneumatici su larga scala, la fonte dell'apparecchiatura è importante tanto quanto le specifiche tecniche. Valutare I produttori di unità FRL richiedono un approccio sistematico per garantire che l'apparecchiatura scelta possa resistere alle rigorose esigenze degli ambienti industriali difficili.
Certificazioni di Qualità e Ingegneria dei Materiali
Il fondamento di qualsiasi componente pneumatico affidabile è il materiale utilizzato nella sua costruzione. Gli ambienti industriali espongono le apparecchiature a pressioni elevate, fluttuazioni di temperatura e contaminanti chimici presenti nell'aria. Gli ingegneri devono dare priorità ai fornitori in possesso di certificazioni di gestione della qualità riconosciute, come ISO 9001. Ciò indica che il produttore aderisce a processi rigorosi e documentati per l'approvvigionamento delle materie prime e l'assemblaggio finale.
La selezione del materiale influisce direttamente sulla pressione di scoppio e sulla compatibilità chimica. Il corpo principale del regolatore e del lubrificatore deve essere costruito in alluminio pressofuso o leghe di zinco per un elevato rapporto resistenza/peso. Le ciotole richiedono un'attenta considerazione. Il policarbonato standard è altamente trasparente ma vulnerabile agli oli sintetici. Per ambienti con sostanze chimiche aggressive, le ciotole in nylon o metallo pressofuso sono scelte di gran lunga superiori.
Modularità e personalizzazione del sistema
I moderni sistemi pneumatici richiedono flessibilità. La modularità consente ai team di manutenzione di montare, smontare o modificare il sistema di preparazione dell'aria senza smantellare l'infrastruttura primaria delle tubazioni in acciaio. I produttori di alta qualità progettano le loro unità con staffe a T, distanziatori e guarnizioni O-ring standardizzati. Se un elemento filtrante si ostruisce in modo irreversibile, un tecnico può isolare l'alimentazione dell'aria, rimuovere due perni modulari ed estrarre il modulo filtro per la sostituzione in pochi minuti.
Conclusione
Un sistema di preparazione dell'aria opportunamente specificato rappresenta il massimo difensore della vostra infrastruttura pneumatica. Filtra perfettamente i contaminanti distruttivi, regola i picchi di pressione volatile e lubrifica le parti mobili dinamiche. Ciò garantisce un funzionamento meccanico impeccabile in tutta la fabbrica.
Il funzionamento di qualsiasi sistema di aria compressa senza un trattamento dell'aria dedicato è un modo garantito per ridurre la durata delle apparecchiature, aumentare i problemi di manutenzione e aumentare i costi operativi giornalieri. Intercettando l'umidità e lo sporco prima che raggiungano i tuoi macchinari, proteggi i tuoi beni più preziosi.
Non aspettare che un improvviso guasto meccanico fermi la tua linea di produzione. Valuta oggi stesso i tuoi attuali sistemi pneumatici. Sfoglia prodotti modulari di alta qualità per trovare la soluzione perfetta per il trattamento dell'aria e collabora con gli esperti leader del settore presso ISAIAH per progettare un sistema perfettamente su misura per le tue specifiche esigenze industriali.
Domande frequenti
Ho sempre bisogno di tutti e tre i componenti di un'unità di trattamento dell'aria?
Non sempre. Mentre un filtro e un regolatore sono quasi universalmente necessari per pulire e controllare l'aria compressa, un lubrificatore è necessario solo se i vostri specifici strumenti o cilindri a valle richiedono una lubrificazione esterna. Molti componenti pneumatici moderni, come i cilindri rivestiti in teflon e le valvole logiche sigillate, sono prelubrificati in fabbrica. L'introduzione di olio nei componenti prelubrificati può effettivamente eliminare il grasso di fabbrica, provocando un'usura prematura. Consultare sempre le specifiche tecniche dell'attrezzatura a valle prima di installare un lubrificatore.
Ogni quanto devo sostituire l'elemento filtrante?
Gli intervalli di manutenzione dipendono fortemente dalla qualità dell'aria ambiente e dalle condizioni del compressore principale. Tuttavia, una linea guida empirica standard prevede di ispezionare l'elemento filtrante ogni sei mesi e sostituirlo ogni anno. Un metodo più preciso è il monitoraggio basato sulle condizioni. È necessario sostituire immediatamente l'elemento filtrante ogni volta che si osserva una caduta di pressione compresa tra 10 e 15 PSI nell'unità. Un filtro intasato limita gravemente il flusso d'aria e spreca l'energia del compressore.
Qual è la differenza tra uno scarico automatico e uno scarico manuale?
Uno scarico manuale è dotato di una semplice valvola a torsione sul fondo della vaschetta del filtro. È necessario che un tecnico della manutenzione apra fisicamente la valvola a intervalli regolari per rilasciare l'acqua intrappolata e i fanghi d'olio. Lo scarico automatico utilizza un meccanismo a galleggiante interno. Quando il liquido si accumula nella ciotola, il galleggiante si alza. Una volta raggiunto un livello prestabilito, attiva una valvola per espellere automaticamente il liquido sotto pressione, quindi si chiude. Gli scarichi automatici sono altamente consigliati per installazioni difficili da raggiungere o ambienti ad elevata umidità.
Queste unità possono rimuovere il vapore acqueo dall'aria compressa?
No. Questa apparecchiatura è progettata specificamente per rimuovere gocce d'acqua liquide e aerosol pesanti utilizzando la forza centrifuga e mezzi di filtraggio fisici. Non può alterare il punto di rugiada dell'aria o rimuovere il vapore acqueo. Mentre l'aria compressa viaggia attraverso una struttura e si raffredda, il vapore acqueo inevitabilmente si condensa in liquido. Se la vostra applicazione richiede aria completamente secca per evitare la formazione di condensa a valle, è necessario installare a monte un essiccatore d'aria dedicato.
Come faccio a sapere se il mio regolatore non funziona?
Un regolatore inadeguato presenta in genere alcuni sintomi distinti. Il segnale più comune è un sibilo continuo che fuoriesce dal tappo superiore o dalla porta di scarico, che indica una membrana interna strappata o una sede della valvola a fungo danneggiata. Un altro chiaro indicatore è lo 'slittamento della pressione', in cui la pressione a valle aumenta lentamente al di sopra del punto impostato quando gli strumenti non sono in uso. Se si verificano fluttuazioni di pressione irregolari o non è possibile regolare la pressione utilizzando la manopola, è probabile che i componenti interni siano compromessi e l'unità richiede una ricostruzione o una sostituzione.
Posso installare un'unità FRL al contrario?
No, l'installazione dell'unità al contrario ne comprometterà completamente la funzionalità e potrebbe danneggiare i componenti interni. Questi moduli sono strettamente direzionali. L'aria deve prima entrare nel filtro, passare attraverso il regolatore ed uscire attraverso il lubrificatore. Se installato al contrario, il regolatore non leggerà correttamente la pressione, il filtro non indurrà la necessaria azione ciclonica e il lubrificatore non riuscirà a nebulizzare l'olio. Controllare sempre la struttura del corpo principale per individuare le frecce della direzione del flusso prima di collegare l'unità al sistema.
Che tipo di olio deve essere utilizzato nella vaschetta del lubrificatore?
È necessario utilizzare un olio leggero e non detergente a base di petrolio formulato specificatamente per i sistemi pneumatici. Lo standard industriale è l'olio pneumatico ISO VG 32. Non utilizzare mai olio per motori automobilistici, fluido idraulico o oli sintetici per compressori in un lubrificatore standard. Gli oli automobilistici contengono detergenti che possono emulsionarsi con l'umidità creando una morchia appiccicosa. Inoltre, gli oli sintetici e gli additivi aggressivi possono attaccare chimicamente e degradare le tazze standard in policarbonato, portando a guasti catastrofici sotto pressione.
Le ciotole in policarbonato sono sicure per tutti gli ambienti industriali?
Sebbene il policarbonato sia il materiale più comune ed economico per le ciotole grazie alla sua elevata resistenza agli urti e trasparenza, non è universalmente sicuro. Il policarbonato è altamente suscettibile alla degradazione chimica. L'esposizione a lubrificanti sintetici per compressori, solventi detergenti, acetone, sigillanti per filettature o persino fumi provenienti da operazioni di verniciatura nelle vicinanze può causare la screpolatura, la rottura e infine la frantumazione della plastica sotto pressione pneumatica. Se la vostra struttura opera in un ambiente chimico difficile, è necessario specificare tazze in metallo o nylon per garantire la sicurezza operativa.