Czy niewidzialna wilgoć po cichu niszczy Twoje drogie narzędzia pneumatyczne?
Nieoczyszczone sprężone powietrze stanowi ukryte zagrożenie na hali produkcyjnej. Przenosi mikroskopijny pył, ścierny kamień rurowy i żrącą parę wodną bezpośrednio do serca maszyny. Z biegiem czasu zanieczyszczenie to powoduje rdzę, przyspiesza zużycie uszczelek i prowadzi do nieprzewidywalnych przestojów systemu.
Jakiś Centrala FRL rozwiązuje ten odwieczny problem pełniąc funkcję kompleksowej stacji przygotowania powietrza. W tym przewodniku technicznym dowiesz się dokładnie, jak działają te najważniejsze elementy, oczyszczając i regulując dopływ powietrza. Zgłębimy mechanikę filtracji i precyzję regulacji ciśnienia. Co ważniejsze, zrozumiesz strategiczne znaczenie wyboru odpowiedniego sprzętu w celu ochrony inwestycji kapitałowych.
Kluczowe dania na wynos
- Kompletne przygotowanie powietrza: Standardowy moduł klimatyzacyjny spełnia trzy krytyczne funkcje. Filtruje zanieczyszczenia, reguluje ciśnienie w celu zapewnienia stałej wydajności i smaruje ruchome części.
- Mechanika filtracji: Filtr opiera się na sile odśrodkowej i elementach porowatych. Ten dwuetapowy proces usuwa ze strumienia powietrza wodę w stanie ciekłym, olej sprężarkowy i cząstki stałe.
- Kontrola ciśnienia: Reduktor utrzymuje stałe ciśnienie wyjściowe niezależnie od wahań wejściowych. Zapobiega to nadmiernemu ciśnieniu i minimalizuje straty energii elektrycznej.
- Długowieczność systemu: Zainstalowanie odpowiedniego sprzętu do przygotowania powietrza drastycznie zmniejsza koszty konserwacji. Służy jako podstawowa obrona wydłużająca żywotność cylindrów pneumatycznych i zaworów kierunkowych.
- Inteligentne zaopatrzenie: Wybór odpowiedniego sprzętu obejmuje dopasowanie natężenia przepływu i wybór odpowiednich wartości mikrometrycznych. Współpraca z renomowanymi dostawcami gwarantuje długoterminową niezawodność.
Co to jest jednostka FRL w układzie pneumatycznym?
Aby zrozumieć, jak chronić maszyny przemysłowe, należy zapoznać się z podstawowymi składnikami przygotowania powietrza. Zespół ten służy jako główny mechanizm obronny każdej sieci sprężonego powietrza. Gwarantuje, że powietrze docierające do wrażliwych urządzeń końcowych pozostanie czyste, stabilne i odpowiednio klimatyzowane.
Trzy filary oczyszczania powietrza
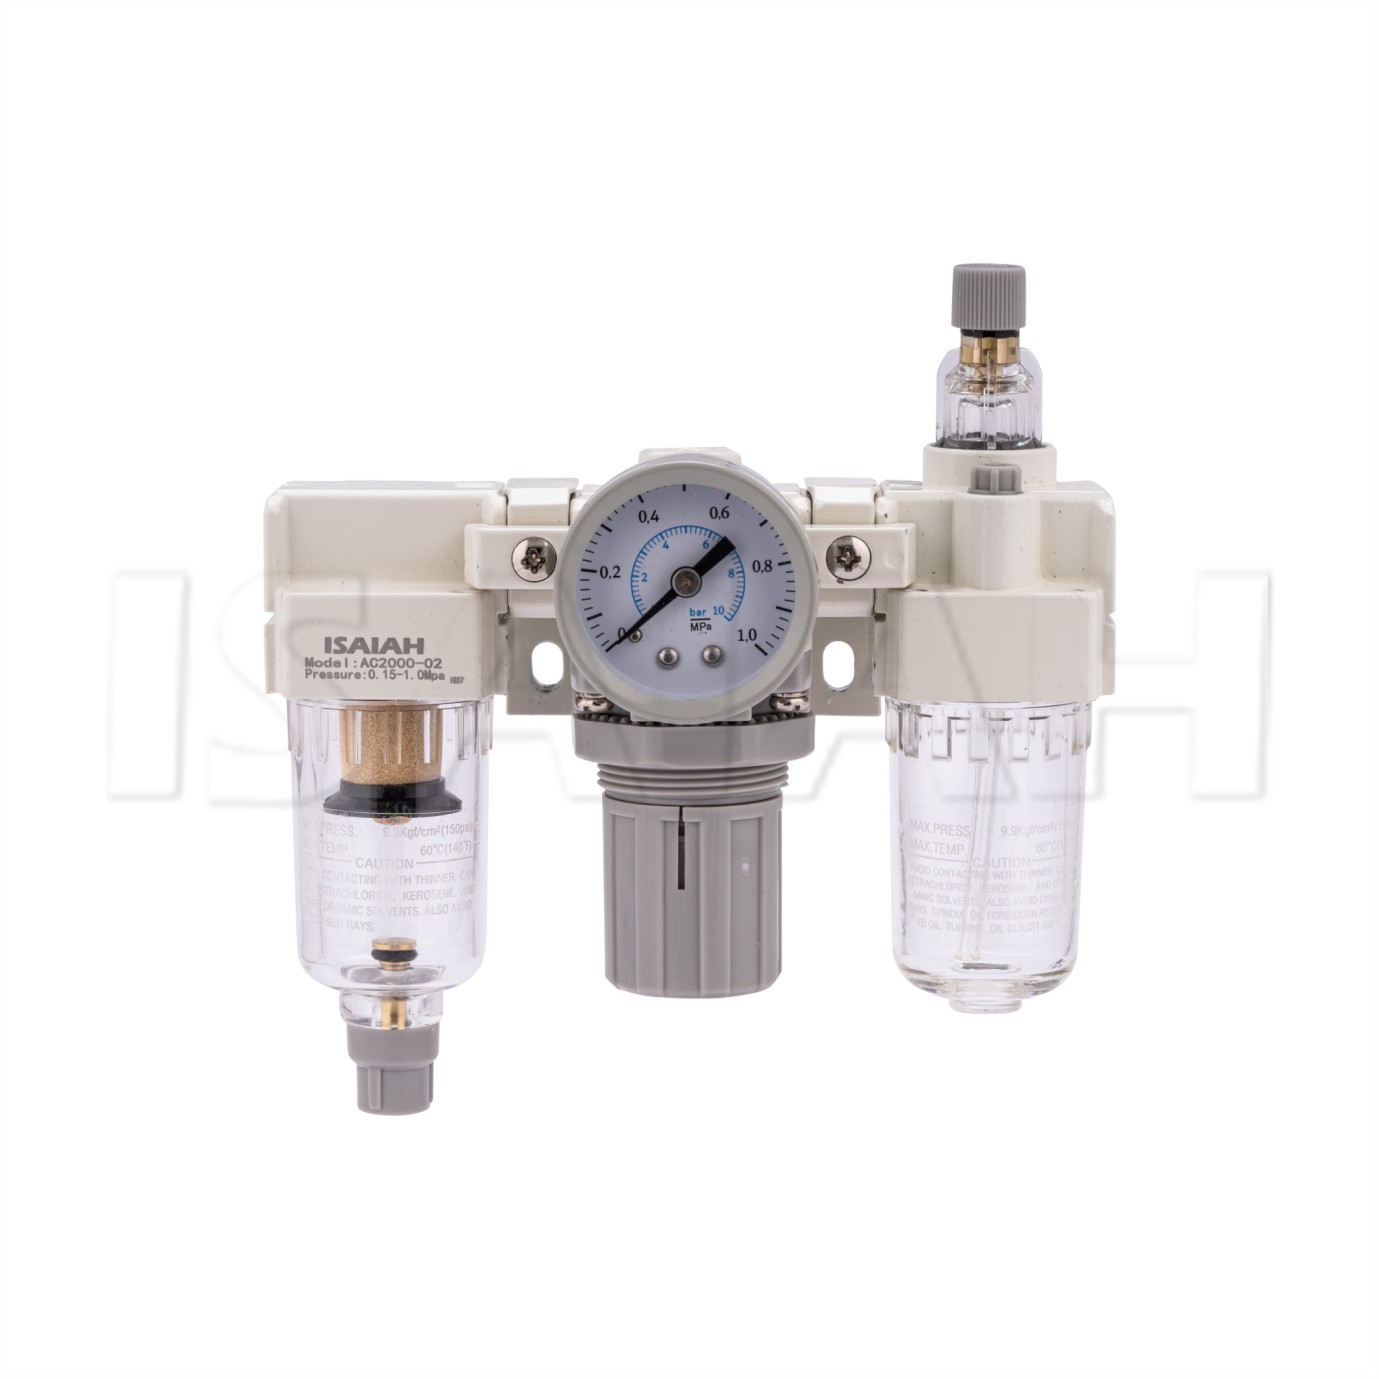
Akronim oznacza filtr, regulator i smarownicę. Stanowią one trzy podstawowe filary pneumatycznego uzdatniania powietrza. Inżynierowie mogą instalować te komponenty jako samodzielne urządzenia wzdłuż rurociągu. Najczęściej jednak łączy się je w jeden, modułowy zespół. Ta połączona konfiguracja pozwala zaoszczędzić cenną przestrzeń instalacyjną. Ponadto zmniejsza potencjalne punkty wycieków w rurociągach i upraszcza rutynowe procedury konserwacyjne.
- Filtr: Usuwa cząstki stałe, wodę w stanie ciekłym i aerozole oleju ze strumienia sprężonego powietrza.
- Regulator: kontroluje i stabilizuje ciśnienie powietrza, aby zapewnić działanie narzędzi ściśle w określonych zakresach ciśnienia.
- Smarownica: Wtryskuje kontrolowaną mgiełkę oleju do strumienia powietrza w celu zmniejszenia tarcia w dynamicznie ruchomych częściach.
Dlaczego systemy pneumatyczne wymagają czystego powietrza
Proces sprężania zasadniczo zmienia stan fizyczny otaczającego powietrza. Pomyśl o wilgotnym letnim dniu na ruchliwej hali produkcyjnej. Kiedy sprężarka powietrza zasysa powietrze atmosferyczne, pochłania ogromną ilość mikroskopijnego pyłu, pyłków, pary wodnej i unoszących się w powietrzu węglowodorów. W miarę sprężania powietrza jego temperatura gwałtownie wzrasta. W rezultacie stężenie tych zanieczyszczeń znacznie wzrasta w przeliczeniu na stopę sześcienną.
Kiedy sprężone powietrze w trakcie przepływu przez sieć rurociągów obiektu ostatecznie ostygnie, skoncentrowana para wodna skrapla się w wodę w stanie ciekłym. Jeśli ta mieszanina wody, zdegradowanego oleju sprężarkowego i stałego brudu dostanie się do zaworów pneumatycznych, działa jak zawiesina ścierna. Zmywa fabryczne smarowanie, powoduje rdzewienie elementów wewnętrznych i prowadzi do przedwczesnego uszkodzenia uszczelek. Właściwa obróbka powietrza działa jak układ odpornościowy maszyny. Przechwytuje te zanieczyszczenia na długo przed tym, zanim spowodują one uszkodzenie konstrukcji.
Aktualne trendy branżowe w przygotowaniu powietrza
Patrząc na najnowsze trendy w automatyce przemysłowej, sektor produkcyjny doświadcza ogromnego zwrotu w kierunku optymalizacji zużycia energii i modułowości systemów. Zarządzający obiektami nie postrzegają już przygotowania powietrza jako konieczności obronnej. Zamiast tego uznają te moduły za proaktywne aktywa oszczędzające energię.
Nowoczesne projekty skupiają się na maksymalizacji natężenia przepływu przy jednoczesnej minimalizacji wewnętrznych spadków ciśnienia. Starsze, restrykcyjne bloki żeliwne są szybko zastępowane lekkimi, modułowymi zespołami aluminiowymi. Ponadto integracja inteligentnej pneumatyki zyskuje na popularności. Cyfrowe przełączniki ciśnienia i czujniki do ciągłego monitorowania stanu są obecnie często montowane bezpośrednio na jednostkach przygotowania powietrza. Umożliwia to zespołom konserwacyjnym śledzenie anomalii ciśnienia w czasie rzeczywistym, zmieniając strategię z napraw reaktywnych na konserwację predykcyjną.
Proces filtracji: jak sprzęt oczyszcza sprężone powietrze
Pierwszym etapem przygotowania powietrza jest filtracja. Element filtrujący wykorzystuje wysoce skuteczny dwuetapowy proces mechaniczny. Proces ten oddziela zarówno płynne, jak i stałe zanieczyszczenia ze strumienia powietrza pod wysokim ciśnieniem.
Odśrodkowe oddzielanie wilgoci
Podstawowa metoda usuwania kropelek wody w stanie ciekłym i ciężkiego oleju opiera się na separacji mechanicznej za pomocą siły odśrodkowej. Gdy sprężone powietrze dostaje się do obudowy filtra, uderza w zestaw kierunkowych żaluzji. Ta wewnętrzna geometria wprawia napływające powietrze w szybki, wirowy ruch cyklonowy wewnątrz czaszy filtra.
Ponieważ kropelki ciekłej wody i oleju są znacznie gęstsze niż samo powietrze, siła odśrodkowa wyrzuca te ciężkie cząstki na zewnątrz. Uderzają o wewnętrzne ścianki czaszy filtra. Gdy ciecz uderzy w ścianę, traci energię kinetyczną i osuwa się w dół. Ostatecznie gromadzą się w cichej strefie na dnie miski. Specjalna przegroda zapobiega ich cofnięciu się do turbulentnego strumienia powietrza.
Wyłapywanie stałych zanieczyszczeń
Po wstępnym oddzieleniu cyklonowym usunięto większość cieczy, powietrze zmienia kierunek. Przeciska się przez porowaty element filtrujący. Pierwiastek ten fizycznie zatrzymuje mikroskopijne zanieczyszczenia stałe, takie jak płatki rdzy, zgorzelina rurowa i pył atmosferyczny. Producenci zazwyczaj budują te elementy filtrów ze spiekanego brązu, porowatego plastiku lub plisowanych materiałów papierowych.
Wydajność tego etapu zależy całkowicie od grubości mikrona elementu. Filtr 40-mikronowy stanowi standard branżowy dla ogólnych narzędzi pneumatycznych. Skutecznie blokuje większe zanieczyszczenia, nie powodując znaczących ograniczeń przepływu. Z kolei inżynierowie wybierają filtr 5-mikronowy do bardzo czułego sprzętu, zaworów logicznych lub zastosowań związanych z natryskiwaniem farb. W takich scenariuszach nawet niewidoczny pył może spowodować katastrofalne awarie operacyjne.
Mechanizmy spustowe
Należy regularnie usuwać ciecze i osady zebrane na dnie miski filtra. Jeśli zostanie zignorowane, miska zostanie zalana i wyśle falę skażonej wody w dół rzeki. Jednostki wykorzystują trzy podstawowe typy mechanizmów spustowych, aby poradzić sobie z tą akumulacją.
Ręczne spusty wymagają od operatora fizycznego otwarcia zaworu na dnie miski. Półautomatyczne spusty automatycznie usuwają ciecz, gdy w systemie rozhermetyzuje się pod koniec zmiany. W pełni automatyczne spusty wykorzystują wewnętrzny mechanizm pływakowy. Gdy ciecz osiągnie określony poziom, pływak podnosi się. Otwiera to zawór, który automatycznie odprowadza wodę, co czyni je idealnymi do środowisk o dużej wilgotności lub ukrytych instalacji.
Proces regulacji: kontrolowanie ciśnienia powietrza
Po dokładnym przefiltrowaniu powietrza przechodzi ono do drugiego krytycznego etapu, jakim jest regulacja ciśnienia. Przemysłowe sprężarki powietrza zazwyczaj wytwarzają powietrze pod ciśnieniem znacznie wyższym niż wymagane na poszczególnych stanowiskach pracy. Praca narzędzi pneumatycznych przy nadmiernym ciśnieniu prowadzi do przyspieszonego zużycia mechanicznego i ogromnych strat energii.
Rola zaworu regulacyjnego
Podstawową funkcją regulatora jest pobieranie zmiennego powietrza pod wysokim ciśnieniem ze sprężarki i redukowanie go do stabilnego, niższego ciśnienia. Urządzenia znajdujące się za urządzeniem wymagają tego określonego ciśnienia wtórnego do prawidłowego działania. Utrzymując stałe ciśnienie wyjściowe, regulator zapewnia, że cylindry pneumatyczne wysuwają się i cofają ze stałą siłą i prędkością. Zapobiega to nieprawidłowemu działaniu maszyny i zapewnia stałą jakość produktu.
Jak membrana i sprężyna współpracują ze sobą
Wewnętrzna mechanika regulatora ciśnienia opiera się na delikatnej równowadze przeciwstawnych sił. Kiedy operator obraca pokrętło regulacyjne w kierunku zgodnym z ruchem wskazówek zegara, ściska ono ciężką wewnętrzną sprężynę regulacyjną. Sprężyna ta dociska elastyczną gumową membranę. Następnie membrana naciska na zawór grzybkowy, wymuszając jego otwarcie i umożliwiając przepływ powietrza z wlotu do wylotu.
Gdy ciśnienie powietrza wzrasta po stronie wylotowej, przepływa ono z powrotem przez mały wewnętrzny port czujnikowy. Naciska na dolną część membrany. Gdy siła ciśnienia powietrza skierowana w górę jest równa sile sprężyny sterującej skierowanej w dół, membrana podnosi się. Umożliwia to zamknięcie zaworu grzybkowego. Jeśli ciśnienie za zaworem spadnie w wyniku uruchomienia narzędzia, sprężyna natychmiast wymusza ponowne otwarcie zaworu w celu uzupełnienia powietrza. To ciągłe, mikrosekundowe równoważenie utrzymuje stabilne ciśnienie wyjściowe.
Regulatory łagodzące a nieodciążające
Wybierając A pneumatyczny frl , napotkasz dwie różne konstrukcje regulatorów. Reduktor upustowy automatycznie odprowadza nadmiar ciśnienia za zaworem do atmosfery, jeśli przekroczy ono wartość zadaną. To sprawia, że jest to najbezpieczniejszy wybór dla standardowych narzędzi i systemów automatyki. Reduktor nieodciążający nie upuszcza nadmiaru ciśnienia. Obniżenie ciśnienia opiera się całkowicie na zużyciu paliwa. Inżynierowie wykorzystują tę specyficzną konstrukcję do systemów obsługujących niebezpieczne gazy, w których odprowadzanie gazów do pomieszczenia jest surowo zabronione.
Proces smarowania: dlaczego dodawanie oleju jest kluczowe
Ostatnim etapem sekwencji przygotowania powietrza jest smarownica. Nowoczesna filtracja powietrza skutecznie usuwa szkodliwy, zdegradowany olej sprężarkowy. Jednak wysuszone jak kość powietrze może w rzeczywistości być szkodliwe dla niektórych mechanizmów pneumatycznych, jeśli ich działanie opiera się na zewnętrznym smarowaniu.
Zmniejszanie tarcia w narzędziach pneumatycznych
Wiele przemysłowych narzędzi pneumatycznych o dużej wytrzymałości, obrotowych silników pneumatycznych i cylindrów o dużej średnicy zawiera ruchome części typu metal na metalu lub dynamiczne uszczelki gumowe. Poddane ciągłemu tarciu z dużą prędkością te wewnętrzne elementy wytwarzają ciepło i ulegają szybkiemu zużyciu. Czyste, suche powietrze działa jak rozpuszczalnik. Stopniowo usuwa pozostałości fabrycznego smaru znajdującego się wewnątrz tych urządzeń. Smarownica rozwiązuje ten problem wtryskując precyzyjnie odmierzoną mgiełkę oleju pneumatycznego bezpośrednio do strumienia powietrza. Zapewnia to pokrycie ruchomych części i zminimalizowanie tarcia.
Smarownice mgłowe a smarownice mgłowe
Smarownice ogólnie dzielą się na dwie kategorie techniczne, w zależności od sposobu rozpylania oleju. Smarownice mgłowe zrzucają olej bezpośrednio do strumienia powietrza, tworząc stosunkowo duże kropelki. Zapewniają bardzo skuteczne smarowanie ciężkie. Nadają się jednak tylko na krótkie dystanse, zazwyczaj poniżej 15 stóp. Ciężkie kropelki mają tendencję do wypadania z zawiesiny i gromadzenia się w rurociągach.
Smarownice mikromgłowe wykorzystują system wewnętrznych przegród do rozpylania oleju na mikroskopijne cząstki o wielkości mniejszej niż 2 mikrony. Tylko ta bardzo drobna mgiełka dostaje się do strumienia powietrza. Ponieważ kropelki są tak małe i lekkie, pozostają zawieszone w powietrzu. Mogą pokonywać duże odległości przez złożone, wielopoziomowe systemy rurociągów bez osiadania.
Kluczowe korzyści z instalacji jednostki uzdatniania powietrza
Inwestycja w odpowiednie przygotowanie powietrza to nie tylko wymóg techniczny. Stanowi strategiczną decyzję operacyjną. Wdrożenie wysokiej jakości Jednostka uzdatniania powietrza zapewnia wymierny zwrot z inwestycji dzięki ochronie sprzętu i zwiększonej wydajności operacyjnej.
Wydłużona żywotność sprzętu
Komponenty pneumatyczne to urządzenia wykonane precyzyjnie. Kiedy rdza, kamień rurowy i wilgoć omijają pomieszczenie sprężarki i przedostają się na halę produkcyjną, działają jak ostre środki ścierne. Przecinają ściany cylindrów i niszczą wewnętrzne uszczelki. Przechwytując te zanieczyszczenia w miejscu użycia, system przygotowania powietrza zachowuje wewnętrzną integralność drogich zaworów kierunkowych i siłowników. Opóźnia to potrzebę kosztownych wymian komponentów i znacznie wydłuża całkowity cykl życia maszyn.
Oszczędność energii i kosztów
Niezoptymalizowane sieci sprężonego powietrza odpowiadają za oszałamiającą ilość marnowanej energii elektrycznej w przemyśle. Nieuregulowane ciśnienie powietrza stwarza sztuczne zapotrzebowanie. Oznacza to, że narzędzia zużywają więcej sprężonego powietrza, niż jest to konieczne mechanicznie, po prostu z powodu zbyt wysokiego ciśnienia zasilania. Wykorzystując regulator do ograniczenia ciśnienia ściśle według specyfikacji producenta, zakłady mogą drastycznie zmniejszyć objętość zużywanego powietrza. To bezpośrednio obniża obciążenie elektryczne głównej sprężarki.
Krótszy czas przestojów konserwacyjnych
Nieoczekiwane awarie sprzętu wstrzymują linie produkcyjne i obniżają rentowność fabryki. Zablokowany zawór kierunkowy lub zamrożony cylinder pneumatyczny często wymagają wielu godzin żmudnego rozwiązywania problemów i napraw mechanicznych. Stała filtracja powietrza i automatyczne smarowanie zapobiegają nagłym zatarciom mechanicznym spowodowanym zanieczyszczeniem i tarciem. W rezultacie linie montażowe działają przewidywalnie. Zespoły konserwacyjne mogą planować czynności serwisowe proaktywnie, zamiast skupiać się na naprawie reaktywnych awarii.
Jak wybrać odpowiedni sprzęt do swojej aplikacji
Wybór odpowiedniego sprzętu do przygotowania powietrza wymaga dokładnej oceny konkretnych parametrów mechanicznych. Zainstalowanie zbyt małego lub niekompatybilnego modułu powoduje poważne spadki ciśnienia. To pozbawia narzędzia znajdujące się dalej na biegu rzeki powietrza, którego desperacko potrzebują do działania.
Aktywna matryca wyboru
Aby uprościć proces inżynieryjny, podczas określania następnego zespołu modułowego należy zastosować następujące podstawowe parametry. Specyfikacje te są zgodne z wiodącymi w branży liniami produktów, takimi jak seria AC.
| Kryteria wyboru |
Aplikacja standardowa |
Aplikacja o wysokich wymaganiach/precyzyjna |
| Rozmiar portu i gwint |
1/8 cala do 3/8 cala PT/NPT (np. seria AC2000) |
1/2 cala do 1 cala PT/NPT (np. seria AC4000/AC5000) |
| Ocena mikronów |
40 mikronów (ogólne narzędzia warsztatowe, cylindry) |
5 mikronów (zawory logiczne, łożyska powietrzne, malowanie) |
| Maksymalne ciśnienie robocze |
Do 1,0 MPa / 145 PSI |
Do 1,0 MPa / 145 PSI (wymaga wytrzymałego korpusu z odlewu ciśnieniowego) |
| Materiał miski |
Poliwęglan z osłoną ochronną |
Miska nylonowa lub metalowa (do środowisk z olejami syntetycznymi lub rozpuszczalnikami) |
| Typ spustu |
Ręczny lub półautomatyczny |
W pełni automatyczny wewnętrzny spust pływakowy |
Obliczanie natężenia przepływu
Najważniejszą specyfikacją przy doborze modułu jest jego przepustowość mierzona w standardowych stopach sześciennych na minutę. Aby określić wymagany rozmiar, należy obliczyć całkowite maksymalne zużycie powietrza przez wszystkie dalsze narzędzia, które mogą pracować jednocześnie. Wybrana jednostka musi mieć wydajność znamionową, która znacznie przekracza całkowite zapotrzebowanie. Jeśli przepustowość jest zbyt niska, elementy wewnętrzne działają jak wąskie gardło. Powoduje to ogromny spadek ciśnienia, zwany delta P, w momencie uruchomienia narzędzia.
Najważniejsze kwestie do rozważenia przy wyborze producentów
Dla odbiorców przemysłowych, kierowników ds. zakupów lub inżynierów projektujących wielkoskalowe systemy pneumatyczne źródło sprzętu jest tak samo ważne, jak specyfikacje techniczne. Ocenianie Producenci jednostek FRL wymagają systematycznego podejścia, aby mieć pewność, że wybrany sprzęt wytrzyma rygorystyczne wymagania trudnych warunków przemysłowych.
Certyfikaty Jakości i Inżynieria Materiałowa
Podstawą każdego niezawodnego elementu pneumatycznego jest materiał użyty do jego budowy. Środowiska przemysłowe narażają sprzęt na działanie wysokich ciśnień, wahań temperatury i zanieczyszczeń chemicznych unoszących się w powietrzu. Inżynierowie muszą priorytetowo traktować dostawców posiadających uznane certyfikaty zarządzania jakością, takie jak ISO 9001. Oznacza to, że producent przestrzega rygorystycznych, udokumentowanych procesów pozyskiwania surowców i montażu końcowego.
Wybór materiału ma bezpośredni wpływ na ciśnienie rozrywające i zgodność chemiczną. Główny korpus reduktora i smarownicy powinien być wykonany z odlewanego ciśnieniowo aluminium lub stopów cynku, aby zapewnić wysoki stosunek wytrzymałości do masy. Miski wymagają starannego rozważenia. Standardowy poliwęglan jest wysoce przezroczysty, ale podatny na oleje syntetyczne. W środowiskach, w których występują agresywne chemikalia, miski nylonowe lub odlewane ciśnieniowo z metalu są znacznie lepszym wyborem.
Modułowość i personalizacja systemu
Nowoczesne układy pneumatyczne wymagają elastyczności. Modułowość umożliwia zespołom konserwacyjnym montaż, demontaż lub modyfikację systemu przygotowania powietrza bez demontażu podstawowej infrastruktury rurociągów stalowych. Producenci wysokiej jakości projektują swoje jednostki ze znormalizowanymi wspornikami typu T, przekładkami i uszczelkami typu O-ring. Jeśli element filtrujący zostanie nieodwracalnie zatkany, technik może w ciągu kilku minut odciąć dopływ powietrza, wyjąć dwa kołki modułowe i wysunąć moduł filtra w celu wymiany.
Wniosek
Właściwie dobrany system przygotowania powietrza jest najlepszym obrońcą infrastruktury pneumatycznej. Płynnie filtruje destrukcyjne zanieczyszczenia, reguluje lotne skoki ciśnienia i smaruje dynamiczne części ruchome. Gwarantuje to bezbłędną pracę mechaniczną w całej hali produkcyjnej.
Eksploatacja dowolnego systemu sprężonego powietrza bez dedykowanego uzdatniania powietrza to gwarantowany sposób na skrócenie żywotności sprzętu, zwiększenie problemów związanych z konserwacją i zawyżenie codziennych kosztów operacyjnych. Przechwytując wilgoć i brud, zanim dotrą do maszyn, chronisz swoje najcenniejsze zasoby.
Nie czekaj na nagłą awarię mechaniczną, która zatrzyma Twoją linię produkcyjną. Już dziś oceń swoje obecne systemy pneumatyczne. Przeglądaj wysokiej jakości produkty modułowe, aby znaleźć idealne rozwiązanie w zakresie przygotowania powietrza i współpracuj z wiodącymi w branży ekspertami z ISAIAH, aby zaprojektować system idealnie dostosowany do konkretnych wymagań przemysłowych.
Często zadawane pytania
Czy zawsze potrzebne są wszystkie trzy elementy jednostki przygotowania powietrza?
Nie zawsze. Podczas gdy filtr i regulator są prawie powszechnie wymagane do czyszczenia i kontroli sprężonego powietrza, smarownica jest konieczna tylko wtedy, gdy określone narzędzia lub cylindry na wyjściu wymagają zewnętrznego oliwienia. Wiele nowoczesnych elementów pneumatycznych, takich jak cylindry pokryte teflonem i uszczelnione zawory logiczne, jest wstępnie smarowanych fabrycznie. Wprowadzenie oleju do wstępnie nasmarowanych elementów może w rzeczywistości zmyć fabryczny smar, prowadząc do przedwczesnego zużycia. Przed zainstalowaniem smarownicy należy zawsze zapoznać się ze specyfikacjami technicznymi dodatkowego sprzętu.
Jak często należy wymieniać element filtrujący?
Częstotliwość konserwacji zależy w dużym stopniu od jakości powietrza otoczenia i stanu głównej sprężarki. Jednakże standardową wskazówką empiryczną jest kontrola elementu filtrującego co sześć miesięcy i wymiana go co rok. Bardziej precyzyjną metodą jest monitorowanie oparte na stanie. Należy natychmiast wymienić element filtrujący za każdym razem, gdy zaobserwujesz spadek ciśnienia w urządzeniu o 10 do 15 PSI. Zatkany filtr poważnie ogranicza przepływ powietrza i marnuje energię sprężarki.
Jaka jest różnica między spustem automatycznym a spustem ręcznym?
Ręczny spust jest wyposażony w prosty zawór obrotowy na dnie miski filtra. Wymaga to od technika konserwacji fizycznego otwierania zaworu w regularnych odstępach czasu w celu uwolnienia uwięzionej wody i szlamu olejowego. Automatyczny spust wykorzystuje wewnętrzny mechanizm pływakowy. W miarę gromadzenia się płynu w misce pływak podnosi się. Gdy osiągnie określony poziom, uruchamia zawór, który automatycznie usuwa ciecz pod ciśnieniem, a następnie zamyka się. Automatyczne spusty są szczególnie zalecane w przypadku trudno dostępnych instalacji lub środowisk o wysokiej wilgotności.
Czy te urządzenia mogą usuwać parę wodną ze sprężonego powietrza?
Nie. To urządzenie zostało zaprojektowane specjalnie do usuwania kropelek ciekłej wody i ciężkich aerozoli przy użyciu siły odśrodkowej i fizycznych mediów filtracyjnych. Nie może zmienić punktu rosy powietrza ani usunąć pary wodnej. Gdy sprężone powietrze przepływa przez obiekt i schładza się, para wodna nieuchronnie skrapla się w ciecz. Jeśli Twoje zastosowanie wymaga całkowicie suchego powietrza, aby zapobiec kondensacji za urządzeniem, należy zainstalować przed nim dedykowany osuszacz powietrza.
Skąd mam wiedzieć, czy mój regulator szwankuje?
Wadliwy regulator zazwyczaj wykazuje kilka wyraźnych objawów. Najczęstszym objawem jest ciągły syczący dźwięk wydobywający się z górnej pokrywy lub portu nadmiarowego, co wskazuje na rozerwanie wewnętrznej membrany lub uszkodzenie gniazda zaworu grzybkowego. Innym wyraźnym wskaźnikiem jest „pełzanie ciśnienia”, gdy ciśnienie za narzędziem powoli wzrasta powyżej wartości zadanej, gdy narzędzia nie są używane. Jeśli doświadczasz nieregularnych wahań ciśnienia lub nie możesz wyregulować ciśnienia za pomocą pokrętła, prawdopodobnie wewnętrzne elementy są uszkodzone i urządzenie wymaga regeneracji lub wymiany.
Czy mogę zainstalować jednostkę FRL odwrotnie?
Nie, zainstalowanie urządzenia odwrotnie całkowicie zakłóci jego funkcjonalność i może uszkodzić elementy wewnętrzne. Moduły te są ściśle kierunkowe. Powietrze musi najpierw dostać się do filtra, przejść przez regulator i wyjść przez smarownicę. Jeśli zostanie zainstalowany odwrotnie, regulator nie będzie prawidłowo odczytywał ciśnienia, filtr nie wywoła niezbędnej akcji cyklonowej, a smarownica nie będzie rozpylać oleju. Przed podłączeniem urządzenia do systemu należy zawsze sprawdzić odlew głównego korpusu pod kątem strzałek wskazujących kierunek przepływu.
Jakiego rodzaju oleju należy używać w misce smarownicy?
Należy używać lekkiego, niezawierającego detergentów oleju na bazie ropy naftowej, opracowanego specjalnie do układów pneumatycznych. Standardem branżowym jest olej pneumatyczny ISO VG 32. Nigdy nie używaj samochodowego oleju silnikowego, płynu hydraulicznego ani syntetycznych olejów kompresorowych w standardowym smarownictwie. Oleje samochodowe zawierają detergenty, które mogą emulgować z wilgocią, tworząc lepki osad. Co więcej, oleje syntetyczne i agresywne dodatki mogą chemicznie atakować i niszczyć standardowe misy z poliwęglanu, co prowadzi do katastrofalnej awarii pod ciśnieniem.
Czy miski z poliwęglanu są bezpieczne dla wszystkich środowisk przemysłowych?
Chociaż poliwęglan jest najpopularniejszym i najtańszym materiałem na miski ze względu na jego wysoką odporność na uderzenia i przezroczystość, nie jest on powszechnie bezpieczny. Poliwęglan jest bardzo podatny na degradację chemiczną. Narażenie na syntetyczne smary do sprężarek, rozpuszczalniki czyszczące, aceton, uszczelniacze do gwintów, a nawet opary z pobliskich prac malarskich może spowodować pękanie, pękanie i ostatecznie rozbicie tworzywa sztucznego pod ciśnieniem pneumatycznym. Jeśli Twój zakład działa w trudnym środowisku chemicznym, musisz wybrać misy metalowe lub nylonowe, aby zapewnić bezpieczeństwo operacyjne.