L'humidité invisible détruit-elle silencieusement vos outils pneumatiques coûteux ?
L’air comprimé non traité constitue une menace cachée dans les usines. Il transporte des poussières microscopiques, du tartre abrasif et de la vapeur d'eau corrosive directement au cœur de vos machines. Au fil du temps, cette contamination provoque de la rouille, accélère l’usure des joints et entraîne des temps d’arrêt imprévisibles du système.
Un L'unité FRL résout ce problème persistant en agissant comme une station complète de préparation de l'air. Dans ce guide technique, vous apprendrez exactement comment ces composants essentiels fonctionnent pour nettoyer et réguler votre alimentation en air. Nous explorerons la mécanique de la filtration et la précision de la régulation de la pression. Plus important encore, vous comprendrez l’importance stratégique de choisir l’équipement approprié pour protéger vos investissements en capital.
Points clés à retenir
- Préparation complète de l’air : un module de climatisation standard remplit trois fonctions essentielles. Il filtre les contaminants, régule la pression pour des performances constantes et lubrifie les pièces mobiles.
- Mécanique de filtration : Le filtre repose sur la force centrifuge et des éléments poreux. Ce processus en deux étapes élimine l’eau liquide, l’huile du compresseur et les particules solides du flux d’air.
- Contrôle de pression : le régulateur maintient une pression de sortie constante quelles que soient les fluctuations d'entrée. Cela évite la surpression et minimise le gaspillage d’énergie électrique.
- Longévité du système : l’installation d’un équipement de préparation d’air approprié réduit considérablement les coûts de maintenance. Il constitue la principale défense pour prolonger le cycle de vie des vérins pneumatiques et des valves directionnelles.
- Approvisionnement intelligent : Choisir le bon équipement implique de faire correspondre les débits et de sélectionner les valeurs micrométriques appropriées. Un partenariat avec des fournisseurs réputés garantit une fiabilité à long terme.
Qu'est-ce qu'une unité FRL dans un système pneumatique ?
Pour comprendre comment protéger les machines industrielles, vous devez examiner les composants fondamentaux de la préparation de l’air. Cet ensemble constitue le principal mécanisme de défense de tout réseau d’air comprimé. Il garantit que l’air atteignant les équipements sensibles en aval reste propre, stable et correctement conditionné.
Les trois piliers du traitement de l’air
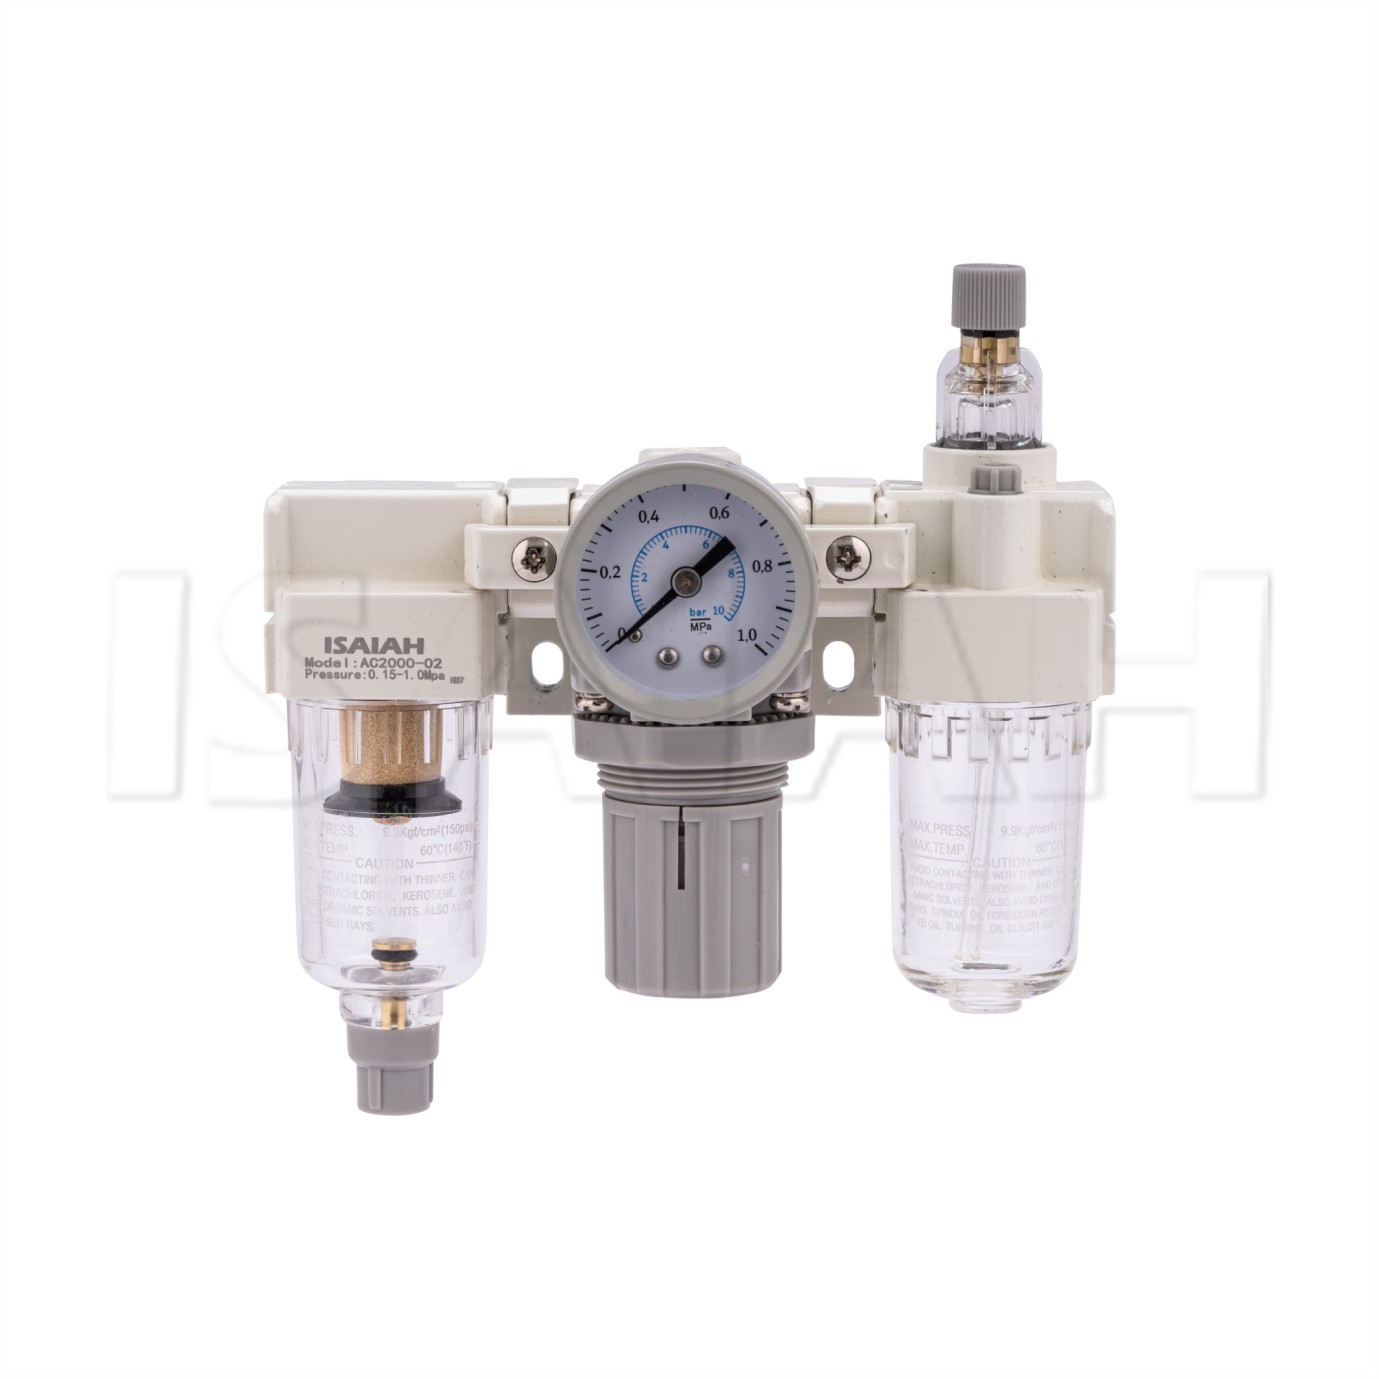
L'acronyme signifie Filtre, Régulateur et Lubrificateur. Ceux-ci constituent les trois piliers fondamentaux du traitement pneumatique de l’air. Les ingénieurs peuvent installer ces composants en tant que dispositifs autonomes le long d'un pipeline. Cependant, ils sont le plus souvent regroupés en un seul ensemble modulaire. Cette configuration combinée permet d'économiser un espace d'installation précieux. De plus, il réduit les points de fuite potentiels dans la tuyauterie et simplifie les procédures de maintenance de routine.
- Filtre : élimine les particules solides, l'eau liquide et les aérosols d'huile du flux d'air comprimé.
- Régulateur : contrôle et stabilise la pression de l'air pour garantir que les outils fonctionnent strictement dans leurs plages de pression spécifiées.
- Lubrificateur : injecte un brouillard contrôlé d'huile dans le flux d'air pour réduire la friction dans les pièces mobiles dynamiques.
Pourquoi les systèmes pneumatiques exigent de l'air pur
Le processus de compression modifie fondamentalement l’état physique de l’air ambiant. Pensez à une journée d’été humide dans un atelier de production très fréquenté. Lorsqu’un compresseur d’air aspire cet air atmosphérique, il ingère un volume massif de poussière microscopique, de pollen, de vapeur d’eau et d’hydrocarbures en suspension dans l’air. À mesure que l’air se comprime, sa température augmente fortement. Par conséquent, la concentration de ces contaminants augmente considérablement par pied cube.
Lorsque cet air comprimé finit par refroidir lors de son déplacement dans le réseau de canalisations de l’installation, la vapeur d’eau concentrée se condense en eau liquide. Si ce mélange d’eau, d’huile de compresseur dégradée et de saletés solides pénètre dans les vannes pneumatiques, il agit comme une boue abrasive. Il élimine la lubrification d’usine, provoque la rouille des composants internes et entraîne une défaillance prématurée des joints. Un traitement adéquat de l’air agit comme le système immunitaire des machines. Il intercepte ces contaminants bien avant qu’ils puissent causer des dommages structurels.
Tendances actuelles de l’industrie en matière de préparation de l’air
Si l’on examine les tendances récentes en matière d’automatisation industrielle, le secteur manufacturier connaît une évolution massive vers l’optimisation énergétique et la modularité des systèmes. Les gestionnaires d'installations ne considèrent plus la préparation de l'air comme une simple nécessité défensive. Au lieu de cela, ils reconnaissent ces modules comme des atouts proactifs en matière d’économie d’énergie.
Les conceptions modernes se concentrent sur la maximisation des débits tout en minimisant les chutes de pression internes. Les blocs en fonte plus anciens et plus restrictifs sont rapidement remplacés par des assemblages légers et modulaires en aluminium. En outre, l’intégration de la pneumatique intelligente gagne du terrain. Les pressostats numériques et les capteurs de surveillance continue de l'état sont désormais fréquemment montés directement sur les unités de traitement de l'air. Cela permet aux équipes de maintenance de suivre les anomalies de pression en temps réel, passant ainsi de leur stratégie de réparations réactives à la maintenance prédictive.
Le processus de filtration : comment l'équipement nettoie l'air comprimé
La toute première étape de la préparation de l’air est la filtration. Le composant filtrant utilise un processus mécanique en deux étapes très efficace. Ce processus sépare les contaminants liquides et solides du flux d’air hautement pressurisé.
Séparation centrifuge de l'humidité
La principale méthode d’élimination des gouttelettes d’eau liquide et de pétrole lourd repose sur la séparation mécanique via la force centrifuge. Lorsque l'air comprimé pénètre dans le boîtier du filtre, il heurte un ensemble de persiennes directionnelles. Cette géométrie interne force l'air entrant dans un mouvement cyclonique tourbillonnant à grande vitesse à l'intérieur du bol du filtre.
Étant donné que les gouttelettes d’eau liquide et d’huile sont nettement plus denses que l’air lui-même, la force centrifuge projette ces particules lourdes vers l’extérieur. Ils s'écrasent contre les parois intérieures du bol du filtre. Une fois que les liquides heurtent la paroi, ils perdent leur énergie cinétique et glissent vers le bas. Ils finissent par s'accumuler dans une zone calme au fond du bol. Un déflecteur spécialisé les empêche d’être repoussés dans le flux d’air turbulent.
Piéger les contaminants solides
Une fois que la séparation cyclonique initiale a éliminé les liquides en vrac, l’air change de direction. Il passe à travers un élément filtrant poreux. Cet élément piège physiquement les contaminants solides microscopiques tels que les flocons de rouille, le tartre des tuyaux et la poussière atmosphérique. Les fabricants fabriquent généralement ces éléments filtrants à partir de bronze fritté, de plastique poreux ou de papier plissé.
L'efficacité de cette étape dépend entièrement de la valeur en microns de l'élément. Un filtre de 40 microns constitue la norme industrielle pour les outils pneumatiques généraux. Il bloque efficacement les gros débris sans provoquer de restriction significative du débit. En revanche, les ingénieurs spécifient un filtre de 5 microns pour les équipements très sensibles, les vannes logiques ou les applications de pulvérisation de peinture. Dans ces scénarios, même la poussière invisible peut provoquer des pannes opérationnelles catastrophiques.
Mécanismes de vidange
Les liquides et boues collectés au fond de la cuvette du filtre doivent être évacués régulièrement. S’il est ignoré, le bol sera inondé et enverra un raz-de-marée d’eau contaminée en aval. Les unités utilisent trois principaux types de mécanismes de drainage pour gérer cette accumulation.
Les vidanges manuelles nécessitent qu'un opérateur de l'installation ouvre physiquement une vanne au fond de la cuvette. Les purges semi-automatiques expulsent automatiquement le liquide lorsque le système se dépressurise à la fin d'un quart de travail. Les drains entièrement automatiques utilisent un mécanisme à flotteur interne. Lorsque le liquide atteint un niveau prédéterminé, le flotteur monte. Cela ouvre une vanne pour évacuer l'eau automatiquement, ce qui les rend idéaux pour les environnements très humides ou les installations cachées.
Le processus de régulation : contrôler la pression atmosphérique
Une fois l’air soigneusement filtré, il passe à la deuxième étape critique, celle de la régulation de la pression. Les compresseurs d’air industriels génèrent généralement de l’air à des pressions bien supérieures à celles requises par les postes de travail individuels. L’utilisation d’outils pneumatiques à des pressions excessives entraîne une usure mécanique accélérée et un gaspillage d’énergie massif.
Le rôle de la vanne de régulation
La fonction principale du régulateur est de prendre l’air fluctuant à haute pression du compresseur et de le réduire à une pression stable et inférieure. Les équipements en aval nécessitent cette pression secondaire spécifique pour fonctionner correctement. En maintenant une pression de sortie constante, le régulateur garantit que les vérins pneumatiques s'étendent et se rétractent avec une force et une vitesse constantes. Cela évite un comportement irrégulier de la machine et garantit que la qualité du produit reste uniforme.
Comment le diaphragme et le ressort fonctionnent ensemble
La mécanique interne d'un régulateur de pression repose sur un équilibre délicat de forces opposées. Lorsqu'un opérateur tourne le bouton de réglage dans le sens des aiguilles d'une montre, il comprime un lourd ressort de commande interne. Ce ressort appuie contre un diaphragme en caoutchouc flexible. Le diaphragme appuie ensuite contre une vanne à clapet, la forçant à s'ouvrir et permettant à l'air de s'écouler de l'entrée vers la sortie.
À mesure que la pression de l’air augmente du côté de la sortie, elle remonte à travers un petit port de détection interne. Il pousse contre la face inférieure du diaphragme. Une fois que la force ascendante de la pression atmosphérique est parfaitement égale à la force descendante du ressort de commande, le diaphragme se soulève. Cela permet à la valve à clapet de se fermer. Si la pression en aval chute parce qu'un outil est activé, le ressort force instantanément la vanne à s'ouvrir à nouveau pour réapprovisionner l'air. Cet acte d'équilibrage continu, d'une microseconde, maintient une pression de sortie stable comme le roc.
Régulateurs assouplis ou non
Lors de la sélection d'un frl pneumatique , vous rencontrerez deux modèles de régulateurs distincts. Un régulateur de décharge évacue automatiquement l'excès de pression en aval dans l'atmosphère si elle dépasse le point de consigne. Cela en fait le choix le plus sûr pour les outils standard et les systèmes d'automatisation. Un régulateur sans soulagement n’évacue pas l’excès de pression. Il s’appuie entièrement sur la consommation en aval pour abaisser la pression. Les ingénieurs utilisent cette conception spécifique pour les systèmes manipulant des gaz dangereux où la ventilation dans la pièce est strictement interdite.
Le processus de lubrification : pourquoi l’ajout d’huile est crucial
La dernière étape de la séquence de préparation de l’air est le lubrificateur. La filtration de l’air moderne élimine avec succès l’huile de compresseur nocive et dégradée. Cependant, l’air sec peut en réalité être préjudiciable à certains mécanismes pneumatiques s’ils dépendent d’une lubrification externe pour fonctionner.
Réduire la friction dans les outils pneumatiques
De nombreux outils pneumatiques industriels robustes, moteurs pneumatiques rotatifs et cylindres de gros diamètre contiennent des pièces mobiles métal sur métal ou des joints en caoutchouc dynamiques. Lorsqu’ils sont soumis à un frottement continu à grande vitesse, ces composants internes génèrent de la chaleur et subissent une usure rapide. L'air propre et sec agit comme un solvant. Il élimine progressivement la graisse d'usine résiduelle à l'intérieur de ces appareils. Le lubrificateur résout ce problème en injectant un brouillard d’huile pneumatique dosé avec précision directement dans le flux d’air. Cela garantit que les pièces mobiles restent revêtues et que la friction reste minimisée.
Lubrificateurs à brouillard d'huile ou à micro-brouillard
Les lubrificateurs se répartissent généralement en deux catégories techniques, selon la manière dont ils atomisent l'huile. Les lubrificateurs à brouillard d'huile laissent tomber l'huile directement dans le flux d'air, créant des gouttelettes relativement grosses. Ils fournissent une lubrification lourde très efficace. Cependant, ils ne conviennent que pour de courtes distances, généralement inférieures à 15 pieds. Les gouttelettes lourdes ont tendance à tomber en suspension et à s'accumuler dans la tuyauterie.
Les lubrificateurs à micro-brouillard utilisent un système de déflecteur interne pour atomiser l'huile en particules microscopiques de moins de 2 microns. Seule cette brume ultra fine pénètre dans le flux d’air. Parce que les gouttelettes sont si petites et légères, elles restent en suspension dans l’air. Ils peuvent parcourir de longues distances à travers des systèmes de canalisations complexes à plusieurs niveaux sans s'installer.
Principaux avantages de l'installation d'une unité de traitement de l'air
Investir dans une bonne préparation de l’air n’est pas seulement une exigence technique. Il s’agit d’une décision opérationnelle stratégique. Mettre en œuvre une démarche de qualité L’unité de traitement de l’air génère des retours sur investissement mesurables grâce à la protection de l’équipement et à une efficacité opérationnelle améliorée.
Durée de vie prolongée de l'équipement
Les composants pneumatiques sont des appareils conçus avec précision. Lorsque la rouille, le tartre des tuyaux et l’humidité contournent la salle des compresseurs et pénètrent dans l’atelier de production, ils agissent comme des abrasifs agressifs. Ils rayent les parois des cylindres et détruisent les joints internes. En interceptant ces contaminants au point d'utilisation, un système de préparation d'air préserve l'intégrité interne des vannes directionnelles et des actionneurs coûteux. Cela retarde le remplacement coûteux de composants et prolonge considérablement le cycle de vie global de vos machines.
Économies d'énergie et de coûts
Les réseaux d’air comprimé non optimisés sont à l’origine d’une quantité énorme de gaspillage d’électricité industrielle. Une pression atmosphérique non régulée crée une demande artificielle. Cela signifie que les outils consomment plus d’air comprimé que ce qui est mécaniquement nécessaire, simplement parce que la pression d’alimentation est trop élevée. En utilisant le régulateur pour limiter la pression strictement aux spécifications du fabricant, les installations peuvent réduire considérablement le volume d'air consommé. Cela réduit directement la charge électrique sur le compresseur principal.
Temps d'arrêt de maintenance réduits
Des pannes inattendues d’équipement interrompent les chaînes de production et érodent la rentabilité des usines. Une valve directionnelle bloquée ou un vérin pneumatique gelé nécessite souvent des heures de dépannage et de réparation mécanique fastidieux. Une filtration constante de l'air et une lubrification automatisée évitent les grippages mécaniques soudains causés par la contamination et la friction. Par conséquent, les chaînes de montage fonctionnent de manière prévisible. Les équipes de maintenance peuvent planifier l'entretien de manière proactive plutôt que de se démener pour réparer les pannes réactives.
Comment choisir le bon équipement pour votre application
La sélection du bon équipement de préparation d’air nécessite une évaluation minutieuse de vos paramètres mécaniques spécifiques. L'installation d'un module sous-dimensionné ou incompatible crée de fortes chutes de pression. Cela prive les outils en aval de l’air dont ils ont désespérément besoin pour fonctionner.
Matrice de sélection exploitable
Pour simplifier le processus d'ingénierie, utilisez les paramètres de base suivants lors de la spécification de votre prochain assemblage modulaire. Ces spécifications s'alignent sur les gammes de produits leaders de l'industrie, telles que la série AC.
| Critères de sélection |
Application standard Application |
exigeante / de précision |
| Taille du port et filetage |
1/8 pouce à 3/8 pouce PT/NPT (par exemple, série AC2000) |
1/2 pouce à 1 pouce PT/NPT (par exemple, série AC4000/AC5000) |
| Cote en microns |
40 microns (outils d'atelier général, cylindres) |
5 Microns (Valves logiques, coussinets d'air, peinture) |
| Pression de fonctionnement maximale |
Jusqu'à 1,0 MPa / 145 PSI |
Jusqu'à 1,0 MPa / 145 PSI (nécessite un corps robuste moulé sous pression) |
| Matériau du bol |
Polycarbonate avec protection |
Bol en nylon ou en métal (pour les environnements contenant des huiles ou des solvants synthétiques) |
| Type de vidange |
Manuel ou semi-automatique |
Vidange à flotteur interne entièrement automatique |
Calcul du débit
La spécification la plus critique lors du dimensionnement d’un module est sa capacité de débit, mesurée en pieds cubes standard par minute. Pour déterminer la taille requise, vous devez calculer la consommation d'air maximale totale de tous les outils en aval pouvant fonctionner simultanément. L'unité choisie doit avoir une capacité nominale qui dépasse confortablement cette demande totale. Si la capacité de débit est trop faible, les composants internes agissent comme un goulot d'étranglement. Cela provoque une chute de pression massive, appelée delta P, au moment où les outils se déclenchent.
Principales considérations lors de la sélection des fabricants
Pour les acheteurs industriels, les responsables des achats ou les ingénieurs concevant des systèmes pneumatiques à grande échelle, la source de l'équipement est tout aussi importante que les spécifications techniques. Évaluation Les fabricants d'unités FRL exigent une approche systématique pour garantir que l'équipement choisi peut résister aux exigences rigoureuses des environnements industriels difficiles.
Certifications de qualité et ingénierie des matériaux
La base de tout composant pneumatique fiable est le matériau utilisé dans sa construction. Les environnements industriels exposent les équipements à des pressions élevées, à des fluctuations de température et à des contaminants chimiques en suspension dans l'air. Les ingénieurs doivent donner la priorité aux fournisseurs qui détiennent des certifications reconnues en matière de gestion de la qualité, telles que la norme ISO 9001. Cela indique que le fabricant adhère à des processus stricts et documentés pour l'approvisionnement en matières premières et l'assemblage final.
La sélection des matériaux a un impact direct sur la pression d’éclatement et la compatibilité chimique. Le corps principal du régulateur et du lubrificateur doit être construit en aluminium moulé sous pression ou en alliages de zinc pour un rapport résistance/poids élevé. Les bols nécessitent un examen attentif. Le polycarbonate standard est très transparent mais vulnérable aux huiles synthétiques. Pour les environnements contenant des produits chimiques agressifs, les bols en nylon ou en métal moulé sous pression sont des choix bien supérieurs.
Modularité et personnalisation du système
Les systèmes pneumatiques modernes exigent de la flexibilité. La modularité permet aux équipes de maintenance d'assembler, de démonter ou de modifier le système de préparation d'air sans démonter l'infrastructure de tuyauterie en acier primaire. Les fabricants de haute qualité conçoivent leurs unités avec des supports en T, des entretoises et des joints toriques standardisés. Si un élément filtrant devient irréversiblement obstrué, un technicien peut isoler l'alimentation en air, retirer deux broches modulaires et faire glisser le module filtrant pour le remplacer en quelques minutes.
Conclusion
Un système de préparation d’air correctement spécifié constitue le défenseur ultime de votre infrastructure pneumatique. Il filtre de manière transparente les contaminants destructeurs, régule les pics de pression volatiles et lubrifie les pièces mobiles dynamiques. Cela garantit un fonctionnement mécanique impeccable dans toute votre usine.
Faire fonctionner n’importe quel système d’air comprimé sans traitement d’air dédié est un moyen garanti de raccourcir la durée de vie de l’équipement, d’augmenter les problèmes de maintenance et de gonfler les coûts d’exploitation quotidiens. En interceptant l'humidité et la saleté avant qu'elles n'atteignent vos machines, vous protégez vos actifs les plus précieux.
N’attendez pas une panne mécanique soudaine pour arrêter votre chaîne de production. Évaluez vos systèmes pneumatiques actuels dès aujourd’hui. Parcourez des produits modulaires de haute qualité pour trouver votre solution de préparation d'air parfaite et associez-vous aux experts de pointe de l'industrie chez ISAIAH pour concevoir un système parfaitement adapté à vos demandes industrielles spécifiques.
FAQ
Ai-je toujours besoin des trois composants d’une unité de traitement d’air ?
Pas toujours. Alors qu'un filtre et un régulateur sont presque universellement nécessaires pour nettoyer et contrôler l'air comprimé, un lubrificateur n'est nécessaire que si vos outils ou cylindres spécifiques en aval nécessitent un huilage externe. De nombreux composants pneumatiques modernes, tels que les cylindres recouverts de téflon et les vannes logiques scellées, sont prélubrifiés en usine. L'introduction d'huile dans des composants prélubrifiés peut en fait éliminer la graisse d'usine, entraînant une usure prématurée. Consultez toujours les spécifications techniques de votre équipement en aval avant d'installer un lubrificateur.
À quelle fréquence dois-je remplacer l’élément filtrant ?
Les intervalles d'entretien dépendent fortement de la qualité de l'air ambiant et de l'état de votre compresseur primaire. Cependant, une ligne directrice empirique standard consiste à inspecter l’élément filtrant tous les six mois et à le remplacer chaque année. Une méthode plus précise est la surveillance conditionnelle. Vous devez remplacer l'élément filtrant immédiatement chaque fois que vous observez une chute de pression de 10 à 15 PSI dans l'unité. Un filtre obstrué restreint considérablement le débit d’air et gaspille l’énergie du compresseur.
Quelle est la différence entre une vidange automatique et une vidange manuelle ?
Une vidange manuelle comporte une simple vanne tournante au fond de la cuvette du filtre. Cela nécessite qu'un technicien de maintenance ouvre physiquement la vanne à intervalles réguliers pour libérer l'eau emprisonnée et les boues d'huile. Une vidange automatique utilise un mécanisme de flotteur interne. Au fur et à mesure que le liquide s'accumule dans le bol, le flotteur monte. Une fois atteint un niveau prédéterminé, il déclenche une vanne pour expulser automatiquement le liquide sous pression, puis se ferme. Les vidanges automatiques sont fortement recommandées pour les installations difficiles d'accès ou les environnements très humides.
Ces unités peuvent-elles éliminer la vapeur d'eau de l'air comprimé ?
Non. Cet équipement est spécialement conçu pour éliminer les gouttelettes d’eau liquide et les aérosols lourds à l’aide de la force centrifuge et d’un média de filtration physique. Il ne peut pas modifier le point de rosée de l’air ni éliminer la vapeur d’eau. Lorsque l’air comprimé circule dans une installation et se refroidit, la vapeur d’eau se condense inévitablement en liquide. Si votre application nécessite un air complètement sec pour éviter la condensation en aval, vous devez installer un sécheur d'air dédié en amont.
Comment savoir si mon régulateur est défaillant ?
Un régulateur défaillant présente généralement quelques symptômes distincts. Le signe le plus courant est un sifflement continu s'échappant du top cap ou de l'orifice de décharge, ce qui indique une membrane interne déchirée ou un siège de valve à clapet endommagé. Un autre indicateur clair est le « fluage de pression », où la pression en aval augmente lentement au-dessus de votre point de consigne lorsque les outils ne sont pas utilisés. Si vous rencontrez des fluctuations de pression irrégulières ou si vous ne parvenez pas à régler la pression à l'aide du bouton, les composants internes sont probablement compromis et l'unité doit être reconstruite ou remplacée.
Puis-je installer une unité FRL à l’envers ?
Non, installer l’unité à l’envers perturbera complètement sa fonctionnalité et pourrait endommager les composants internes. Ces modules sont strictement directionnels. L'air doit d'abord entrer dans le filtre, passer par le régulateur et sortir par le lubrificateur. S'il est installé à l'envers, le régulateur ne lira pas correctement la pression, le filtre n'induira pas l'action cyclonique nécessaire et le lubrificateur ne parviendra pas à atomiser l'huile. Vérifiez toujours le moulage du corps principal pour les flèches de direction d'écoulement avant de raccorder l'unité à votre système.
Quel type d’huile faut-il utiliser dans le bol du lubrificateur ?
Vous devez utiliser une huile légère et non détergente à base de pétrole spécialement formulée pour les systèmes pneumatiques. La norme industrielle est l’huile pneumatique ISO VG 32. N’utilisez jamais d’huile moteur automobile, de liquide hydraulique ou d’huiles synthétiques pour compresseur dans un lubrificateur standard. Les huiles automobiles contiennent des détergents qui peuvent s'émulsionner avec l'humidité pour créer une boue collante. De plus, les huiles synthétiques et les additifs agressifs peuvent attaquer chimiquement et dégrader les bols en polycarbonate standard, entraînant une défaillance catastrophique sous pression.
Les bols en polycarbonate sont-ils sans danger pour tous les environnements industriels ?
Bien que le polycarbonate soit le matériau le plus courant et le plus rentable pour les bols en raison de sa haute résistance aux chocs et de sa transparence, il n'est pas universellement sûr. Le polycarbonate est très sensible à la dégradation chimique. L'exposition aux lubrifiants synthétiques pour compresseurs, aux solvants de nettoyage, à l'acétone, aux produits d'étanchéité pour filetage ou même aux vapeurs provenant des opérations de peinture à proximité peut provoquer la fissuration, la fissuration et éventuellement l'éclatement du plastique sous la pression pneumatique. Si votre installation fonctionne dans un environnement chimique difficile, vous devez spécifier des bols en métal ou en nylon pour garantir la sécurité opérationnelle.