Introducere
Te confrunți frecvent cu căderi de presiune neașteptate la nivelul fabricii? Am văzut nenumărate echipe de întreținere urmărind scurgeri fantomă ore în șir, doar pentru a descoperi că cauza principală este o trecere surprinzător de simplă. Tuburi și componente nepotrivite. Precizia formează coloana vertebrală absolută a oricărui design pneumatic de încredere. În acest mediu industrial solicitant, tehnologia push-to-connect este standardul incontestabil al industriei. Aceste componente oferă conexiuni rapide, fără scule, esențiale pentru sistemele moderne de fluid și aer. Cu toate acestea, fiabilitatea lor pe termen lung depinde în întregime de un factor critic. Trebuie să selectați exact dimensiunea corectă a tubului.
Ascultați cu atenție, pentru că o fracțiune de milimetru înseamnă o defecțiune imediată a sistemului sau o scurgere lentă și costisitoare a aerului comprimat. Acest ghid cuprinzător defalcă tot ceea ce este necesar pentru a stăpâni dimensionarea tubului. Vom explora dimensiunile metrice versus imperiale, vom analiza compatibilitățile firelor și vă vom arăta exact cum să vă măsurați liniile. Acest lucru garantează o etanșare etanșă și etanșă pentru fiecare circuit de pe podeaua dumneavoastră.
Recomandări cheie
- Diametrul exterior este King: Mecanismele push-to-connect etanșează și prindere bazate exclusiv pe diametrul exterior al tubului. Ei ignoră complet diametrul interior.
- Metric vs Imperial: Dimensiunile metrice standard se întinde de la 3 mm la 16 mm. Dimensiunile imperiale în inch variază de obicei de la 1/8 inch la 1/2 inch. Cu foarte puține excepții, aceste două standarde de măsurare nu sunt niciodată interschimbabile.
- Tipurile de filet contează: specificarea dimensiunii corecte a tubului este doar jumătate din ecuație. Portul conexiunii necesită potrivirea geometriei corecte a filetului.
- Compatibilitatea materialelor: poliuretanul și nailonul rămân cele mai comune și mai fiabile materiale pentru tuburi. Ele oferă un echilibru ideal între duritatea suprafeței și flexibilitate.
Tendințe din industrie: miniaturizare și cerințe de presiune ridicată
Înainte de a ne scufunda în anumite dimensiuni, trebuie să recunoaștem încotro se îndreaptă industria de automatizare. Tendințele recente în inginerie evidențiază o schimbare masivă către automatizarea miniaturizată, de înaltă densitate. Amprentele mașinilor se micșorează drastic. Între timp, presiunile de operare cresc pentru a maximiza producția din fabrică. Această evoluție înseamnă că toleranța pentru erorile de dimensionare practic a dispărut. Precizia nu mai este opțională. Este linia de bază absolută.
În plus, deoarece instalațiile integrează senzori inteligenți pentru a monitoriza consumul de aer, chiar și o scurgere microscopică va declanșa alarmele sistemului. Modern fitingurile pneumatice de aer sunt concepute special pentru a face față acestor cerințe riguroase. Componentele premium suportă de obicei presiuni de lucru de până la 1,0 MPa și funcționează impecabil la temperaturi cuprinse între 0 și 60 de grade Celsius. Înțelegerea acestor cerințe exacte vă accelerează procesul de cumpărare. Elimină riscul de a comanda piese incompatibile și în cele din urmă previne timpii de nefuncționare costisitoare.
Înțelegerea mecanicii Push-to-Connect în sistemele pneumatice
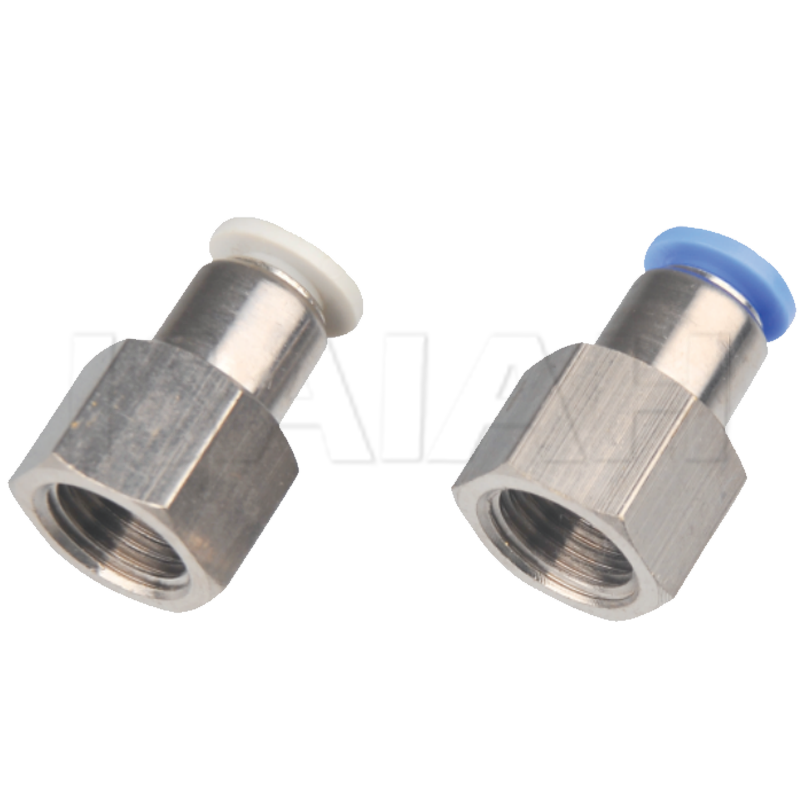
Pentru a dimensiona corect liniile pentru utilajele dvs., trebuie mai întâi să înțelegeți arhitectura internă a acestor dispozitive proiectate cu precizie. În interiorul fitingului se află un guler de eliberare, de obicei construit din plastic sau metal proiectat. Sub acesta se află un inel de prindere din oțel inoxidabil cu dinți înclinați. Acești dinți sunt proiectați să muște agresiv în peretele exterior al tubului introdus. În cele din urmă, un inel O elastomeric intern se comprimă pe peretele exterior al tubului pentru a crea etanșarea finală.
Deoarece inelul de prindere și inelul O interacționează exclusiv cu profilul exterior, precizia dimensională nu este negociabilă. Imaginează-ți că treci pe lângă o stație de compresor și auzi acel șuierat slab și continuu. Acesta este sunetul energiei și al banilor care se evaporă. Această problemă este adesea cauzată de un inel O care nu se comprimă corespunzător în jurul unui perete exterior subdimensionat. Dimpotrivă, forțarea unui tub ușor supradimensionat va deteriora definitiv dinții interni. Acest lucru face imposibilă introducerea sigură.
Ghid de selecție acționabil: Dimensiunile tubului metric vs imperial
Dimensionarea metrică reprezintă standardul global pentru marea majoritate a utilajelor industriale moderne. Dacă echipamentul dumneavoastră a fost fabricat în Europa sau Asia, este aproape sigur că utilizează dimensiuni metrice. În schimb, dimensiunile imperiale fracționale rămân intens utilizate în America de Nord și în echipamentele vechi din întreaga lume. Unitățile care operează utilaje mai vechi trebuie să își gestioneze cu atenție inventarul pentru a evita contaminarea încrucișată.
Amestecarea acestor standarde este o eroare critică de inginerie. De exemplu, un tub de 1/4 inch are un diametru exterior de exact 6,35 mm. Încercarea de a bloca un tub de 1/4 inch într-un port de 6 mm va deforma permanent inelul de prindere intern. Plasarea unui tub de 6 mm într-un port de 1/4 inch are ca rezultat o conexiune dezastruos de slăbită. Va exploda instantaneu sub presiunea operațională. Verificați întotdeauna standardul exact tipărit pe echipamentul dumneavoastră înainte de instalare.
Pentru a vă ajuta să selectați potrivirea exactă, utilizați acest tabel de comparație rapidă de referință pentru dimensiuni standard:
| Categorie |
Diametru exterior metric |
Diametru exterior imperial |
Aplicație industrială tipică |
| Micro și Mici |
3 mm, 4 mm, 6 mm |
1/8 inch, 5/32 inch, 3/16 inch |
Robotică, supape pilot, spații închise. Notă: 5/32 inch este de aproximativ 4 mm și este interschimbabil din punct de vedere funcțional. |
| Mediu |
8 mm, 10 mm, 12 mm |
1/4 inch, 5/16 inch, 3/8 inch |
Supape de control direcțional standard, automatizare ambalare, aer general al instalației. |
| Mare |
14 mm, 16 mm |
1/2 inch, 5/8 inch |
Scăderi principale de alimentare cu aer, actuatoare de mare capacitate, colectoare cu debit mare. |
Cum influențează tipurile de fire alegerea conexiunii
Dimensiunea tubului reprezintă doar o parte a ecuației mecanice. Partea opusă se conectează la un orificiu filetat de pe un colector, cilindru sau bloc de supape. Pentru a obține un circuit sigur, trebuie să specificați atât diametrul exterior corect al tubului, cât și geometria exactă a filetului.
National Pipe Thread este standardul predominant folosit în Statele Unite și Canada. Aceste fire au un design conic, ceea ce înseamnă că diametrul scade ușor spre vârf. Când an Fitingul pneumatic NPT este prins cu cheie într-un orificiu, flancurile filetelor tată și mamă se îmbină strâns. Această deformare mecanică creează bariera etanșă. Componentele NPT de înaltă calitate au adesea material de etanșare teflon pre-acoperit pentru a asigura o etanșare perfectă, fără scurgeri la instalarea inițială.
În afara Americii de Nord, firele British Standard Pipe sunt norma. BSPT funcționează similar cu NPT prin crearea unei etanșări prin pană conică. Cu toate acestea, unghiurile lor diferite de filet le fac fundamental incompatibile cu NPT. Alternativ, BSPP are filete paralele care nu se conicesc. Deoarece nu se pot îmbina, se bazează pe un inel O încorporat sau pe o șaibă lipită la baza hexagonalei pentru a preveni scăparea aerului.
Componentele sunt, de asemenea, clasificate în funcție de orientarea lor de gen. Un conector tată are filete externe înșurubate direct într-un bloc cilindric. Invers, a Fitingul de aer mamă are filete interne. De obicei, utilizați această configurație atunci când conectați linii flexibile la un niplu de țeavă cu filet tată, montați un manometru sau treceți de la liniile de fluid în vrac cu conducte dure la traseul flexibil.
Cum să vă măsurați tubulatura pentru o potrivire perfectă
Când actualizați un sistem mai vechi, veți întâlni în mod inevitabil linii existente cu specificații tipărite uzate sau uzate. Este necesară măsurarea manuală precisă pentru a asigura compatibilitatea cu piesele de schimb. Riglele de birou sunt foarte inadecvate pentru aplicațiile cu energie fluidă. Toleranțele necesare pentru o etanșare etanșă sunt microscopice. Este obligatoriu să folosiți șublere digitale calibrate capabile să măsoare cu cel puțin două zecimale.
În primul rând, asigurați-vă că capătul tubului este tăiat perfect pătrat folosind un tăietor de tub dedicat. O tăietură zimțată, unghiulară sau zdrobită creată de foarfece plictisitoare va distorsiona profilul. Acest lucru duce la citiri inexacte. Apoi, deschideți fălcile etrierului digital și plasați-le ușor în jurul exteriorului tubului. Închideți încet fălcile până când acestea intră în contact cu pereții exteriori. Nu aplicați presiune în exces. Poliuretanul este moale. Strângerea etrierelor prea strâns va comprima materialul, dând o citire fals mică.
Tuburile industriale de înaltă calitate sunt fabricate sub control strict al calității pentru a menține un diametru exterior precis. Toleranța acceptată în industrie este în general de plus sau minus 0,1 mm. Dacă măsurați linii care fluctuează puternic dincolo de aceste toleranțe, materialul este probabil de calitate inferioară și va provoca o prindere inconsecventă în timpul funcționării.
Compatibilitatea și fiabilitatea materialelor tubului
Fiabilitatea pe termen lung a unui mecanism push-to-connect depinde în mare măsură de proprietățile fizice ale materialului introdus. Dinții interni din oțel inoxidabil necesită o suprafață suficient de flexibilă pentru a mușca, dar suficient de rigidă încât peretele să nu se prăbușească în interior sub presiune puternică.
Poliuretanul este campionul incontestabil al automatizării de uz general. Oferă flexibilitate excepțională, rezistență ridicată la îndoire și memorie excelentă. Duritatea suprafeței sale oferă pânza perfectă pentru ancorarea inelului de prindere. Nailonul este semnificativ mai dur și mai rigid. Inginerii aleg nailonul pentru aplicații care necesită presiuni de operare mai mari sau expunere la substanțe chimice dure din fabrică. Teflonul este rezervat pentru medii foarte specializate, cum ar fi fabricarea semiconductoarelor, unde rezistența extremă la căldură și inerția chimică sunt obligatorii.
Nu toate furtunurile flexibile sunt potrivite pentru aceste mecanisme. Materialele extrem de moi, cum ar fi siliconul standard sau vinilul de calitate scăzută, ar trebui evitate cu strictețe. Ghearele ascuțite de metal vor înțepa și rupe cu ușurință aceste materiale moi. Acest lucru duce la explozii imediate în momentul în care compresorul pornește.
Alegerea partenerilor de aprovizionare de încredere
În etapa de achiziție, recunoașteți că afluxul de componente cu costuri reduse, fără marcă a introdus riscuri semnificative în lanțurile globale de aprovizionare. Alternativele ieftine suferă frecvent de corpurile slabe din plastic care crapă sub vibrația mașinii. Inelele lor interne de prindere sunt adesea realizate din aliaje inferioare care ruginesc. În plus, inelele O de calitate scăzută se degradează rapid atunci când sunt expuse la uleiurile standard pentru compresoare.
Pentru a proteja integritatea podelei fabricii dvs., aprovizionându-vă de la reputație Producătorii de fitinguri pentru tuburi de conectare rapidă este esențial. Evaluați potențialii furnizori pe baza certificărilor lor de calitate și a capacității lor de a furniza documentație riguroasă de testare a presiunii de rupere. Un producător de top va oferi un catalog cuprinzător cu componente specializate, cum ar fi blocuri colectoare, controale de debit în linie și mai multe materiale pentru caroserie. Prin parteneriatul cu producători care acordă prioritate toleranțelor inginerești stricte, unitățile pot garanta rețelele lor pneumatice să rămână eficiente și extrem de productive.
Concluzie
Stăpânirea dimensionării tuburilor este cea mai simplă modalitate de a asigura un sistem pneumatic extrem de eficient, fără întreținere. Nu uitați întotdeauna să măsurați diametrul exterior. Nu amestecați niciodată standardele metrice și imperiale decât dacă sunt verificate în mod explicit. Asigurați-vă că geometria filetului dvs. se potrivește perfect cu portul dvs. Înarmat cu aceste cunoștințe, puteți elimina cu încredere căderile de presiune și puteți menține sistemele automate să funcționeze la performanță maximă. Acordați-vă timp pentru a vă audita inventarul actual astăzi și asigurați-vă că specificațiile dumneavoastră se aliniază perfect cu componentele alese.
Sunteți gata să vă modernizați rețeaua pneumatică cu precizie rezistentă la scurgeri? Vizitați Isaiah PC pentru a explora o gamă completă de fitinguri de calitate industrială. Potriviți specificațiile dvs. exacte cu componentele noastre premium și eliminați definitiv timpul de oprire din fabrică.
FAQ
Ce se întâmplă dacă folosesc o dimensiune greșită a tubului într-un fiting pneumatic?
Utilizarea unei dimensiuni incorecte compromite etanșarea mecanică și prinderea. O conductă subdimensionată nu va reuși să comprima inelul O intern, provocând scurgeri continue de aer și scăderi de presiune. O linie supradimensionată va zdrobi inelul de prindere din oțel inoxidabil intern în timpul inserării, dăunând permanent componenta și făcând-o inutilă.
Cum știu dacă fitingurile mele de aer sunt metrice sau imperiale?
Cea mai fiabilă metodă este verificarea marcajelor de pe gulerul de eliberare al componentei. Părțile metrice afișează de obicei numere precum 4, 6 sau 8. Părțile imperiale vor afișa fracții precum 1/4 sau 3/8. Dacă marcajele sunt uzate, trebuie să măsurați diametrul exterior al tubului compatibil folosind șublere digitale pentru a determina standardul.
Pot folosi tuburi metrice într-un racord cu o singură atingere în inch imperial?
În general, nu. Cu excepția rară a 4 mm și 5/32 inci, care sunt identice din punct de vedere funcțional în diametrul exterior, amestecarea dimensiunilor metrice și imperiale va avea ca rezultat o potrivire largi. Această nepotrivire duce inevitabil la scurgeri imediate de aer sau la exploziile periculoase ale tubului sub presiune.
Componentele push-to-connect se etanșează pe interiorul sau exteriorul liniei?
Se etanșează în întregime pe exterior. Inelul O elastomeric intern se înfășoară strâns în jurul diametrului exterior al tubului. Acesta este motivul pentru care diametrul exterior este singura măsurătoare utilizată la dimensionarea acestor componente pentru circuitele dumneavoastră.
De ce curge circuitul meu chiar dacă am cumpărat dimensiunea corectă?
Dacă dimensiunea este cu adevărat corectă, scurgerile sunt de obicei cauzate de trei erori comune de instalare. În primul rând, tubul nu a fost tăiat perfect drept la un unghi de 90 de grade. În al doilea rând, exteriorul tubului este zgâriat profund sau deformat, împiedicând inelul O să creeze o etanșare la nivel. În al treilea rând, tubul pur și simplu nu a fost împins suficient de departe în corp pentru a ocoli inelul O intern.
Care este diferența dintre un fir NPT și un fir BSPT?
În timp ce ambele sunt modele conice menite să se îmbine împreună, ele prezintă unghiuri și pasuri diferite ale filetului. Un filet NPT utilizează un unghi de filet de 60 de grade cu vârfuri și văi plate, comune în America. BSPT utilizează un unghi de 55 de grade cu vârfuri rotunjite, comun în Europa și Asia. Ele nu pot fi filetate unul în celălalt fără a provoca daune grave și scurgeri garantate.
Cum scot în siguranță tubul din guler?
Pentru a decupla conexiunea, împingeți gulerul de eliberare din plastic spre interior, spre corpul principal și țineți-l ferm pe loc. În timp ce țineți gulerul complet apăsat, trageți tubul drept afară. Nu încercați niciodată să smulgeți tubul fără a apăsa mai întâi gulerul. Acest lucru va deteriora grav inelul de prindere din oțel inoxidabil și va distruge componenta.